

Durant ces différentes opérations, les portions se sont légèrement réchauffées
en surface (—18°(à
-20°C). Pour pallier le réchauffement certains surgèlent à la sortie du panage, purs conditionnent
en bortes (fig. 215)
tandis que d'autres conditionnent tout de suite et entreposent à -25°C ou a -30°C. La surgelatron eventuelle se fait
en tunnel à air pulsé à —40°C en 7 à 8 minutes.
Les portions panées sont parfois frites avant emballage. La friture se fait en 30 sec. dans l'huile à
t90°C. Elle entraîne une perte de chapelure ; celle-ci est éliminée par décantatlon avant qu'elle ne se carbonise et
colore trop l'huile. Les problèmes concernant la qualité de l’huile et les techniques de
friture ont ete
étudiés Vol. Il
@ 64.1. Après friture le produit est refroidi sous air ventilé jusqu’à température ambiante pour eliminer toute trace
de vapeur d'eau, qui, sans cela, formerait des cristaux en surface pendant l'entreposage. Le conditionnement est
effectué sitôt après refroidissement, les paquets sont entreposés à -25°C ou -30°C594-68‘. La pulpe de poisson peut
être traitée de la même manière après moulage ou extrusion. La diversrté des formes et des presentations (beignets)
contribuent à la vente”“”. Une technique dite «directe» a été proposée en vue de diminuer les dépenses d'énergie
et les pertes par suppression du sciage. La portion individuelle est moulée à partir du let ou de pulpe à l'état frais ;
elle est congelée en tunnel jusqu‘à -2°C à coeur, enrobée et panée à +6°C, frite 30 sec. à 190°C, refroidie et
conditionnée. L'abaissement de température à -2°C avant panure permet de maintenir la forme des produits au cours
des opérations suivantes. Cette technique convient bien aux poissons
Le poids individuel des portions ne
s'écarte guère de i 1 % du poids moyen (essais effectués sur des pièces de 30 à 75 g)“‘.
Les crevettes panées peuvent être fabriquées aussi bien avec des crevettes fraîches qu'avec des
crevettes congelées. Les fraîches sont généralement préférées parce que le rendement est
Les diagrammes
de fabrication sont les mêmes que ceux ci-dessus.
L'utilisation en continu des pâtes à frire ou des liants et de la panure est une source de contamination
bactérienne. Il convient de veiller à maintenir le nombre total de bactéries à un niveau très bas. Il faut aussi rechercher
les Salmonella qui peuvent provenir des oeufs, les staphylocoques en rovenance de froma e, les entérocoques, les
.
.
.
p
9
«
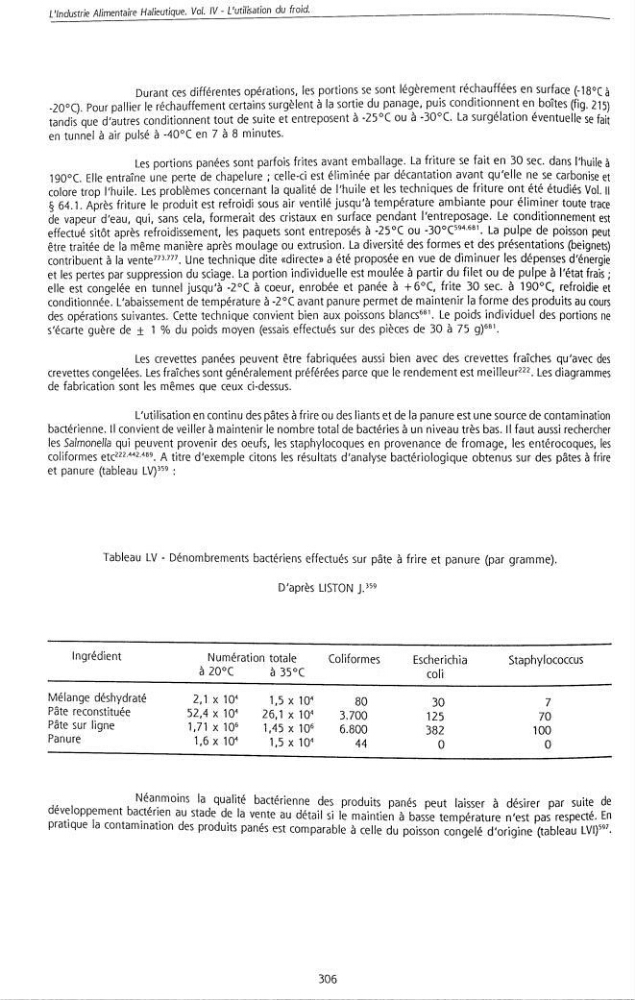
colrformes etc222'442-489. A titre d'exemple crtons les résultats d’analyse bactériologique obtenus sur des pâtes à frire
et panure (tableau LV)359 :
Tableau LV — Dénombrements bactériens effectués sur pâte à frire et panure (par gramme).
D'après LISTON J.359
%
lngrédient
Numération totale
Coliformes
Escherichia
Staphylococcus
a 20°C
à 35°C
coli
%
h/lélange déshydraté
2,1 x 10⁴
1,5 x 10⁴
80
30
7
Pate reconstrtuee
52,4 x 10⁴
26,1 x 10⁴
3.700
125
70
Pate sur ligne
i,7l x 106
1,45 x 10⁶
6.800
382
100
Panur€
1.6 x 10⁴
1,5 x 10⁴
44
0
o
dé…
b
Neanmoins
la qualité bactérienne des produits panés peut laisser à désirer par suite de
rati Oppîment acterren
au stade de
la vente
au detail si le maintien à basse température n'est pas respecté. En
p
que a contamination des produrts panes est comparable à celle du poisson congelé d'origine (tableau LVl)597.
306