

CHAPITRE 7 - ÉTUDE DE CAS
28 1
1 .I. Fabrication des ressorts et traitements de surface
Les étapes de fabrication d’un ressort sont l’enrouiage qui permet d’obtenir la
raideur et les dimensions du ressort, le détensionnement, traitement thermique
qui permet d’atténuer les contraintes résiduelles d’enroulement et le meulage
qui permet d‘obtenir des faces d’appui perpendiculaires a l’axe du ressort.
Le grenaillage de précontrainte est réalisé par projection de billes d’acier de
0,6 mm : les ressorts sont grenaillés en vrac (grenaillage au tonneau) ou individuellement [en ligne). Les paramètres sont le diamètre, la vitesse et la dureté des
billes ainsi que le temps d’exposition qui détermine le recouvrement des impacts.
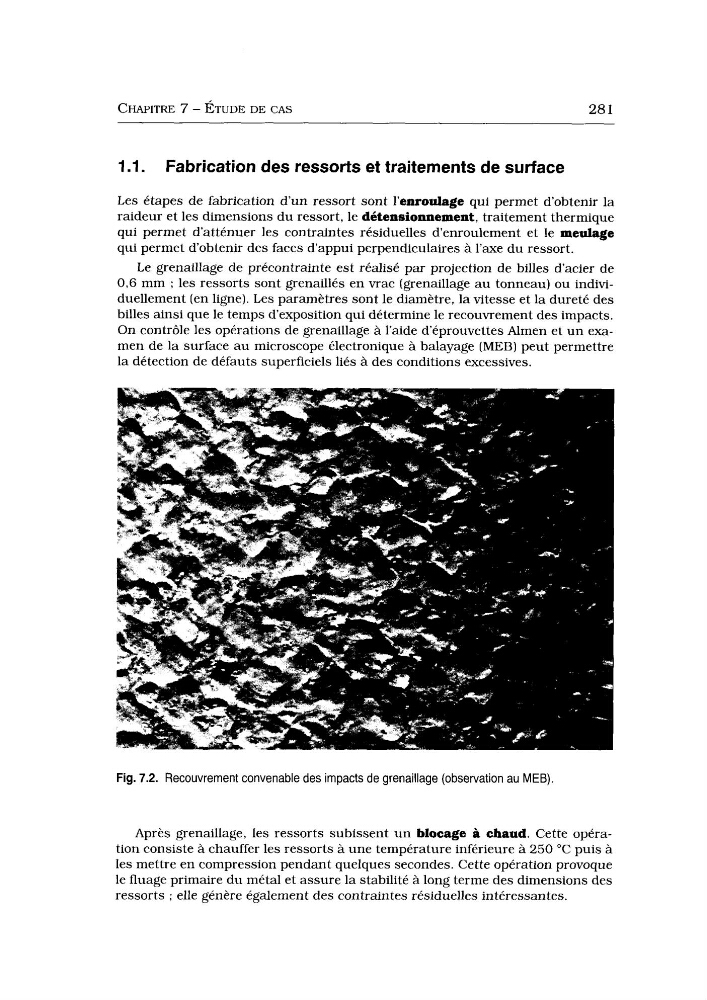
On contrôle les opérations de grenaillage à l’aide d’éprouvettes Aimen et u n examen de la surface au microscope électronique a balayage [MEB) peut permettre
la détection de défauts superficiels liés à des conditions excessives.
Fig. 7.2. Recouvrement convenable des impacts de grenaillage (observation au MEB).
Après grenaillage, les ressorts subissent u n blocage a chaud. Cette opération consiste à chauffer les ressorts à une température inférieure à 250 “C puis à
les mettre en compression pendant quelques secondes. Cette opération provoque
le fluage primaire du métal et assure la stabilité à long terme des dimensions des
ressorts ; elle génère également des contraintes résiduelles intéressantes.