

236
CHAPITRE 13. RIVURES
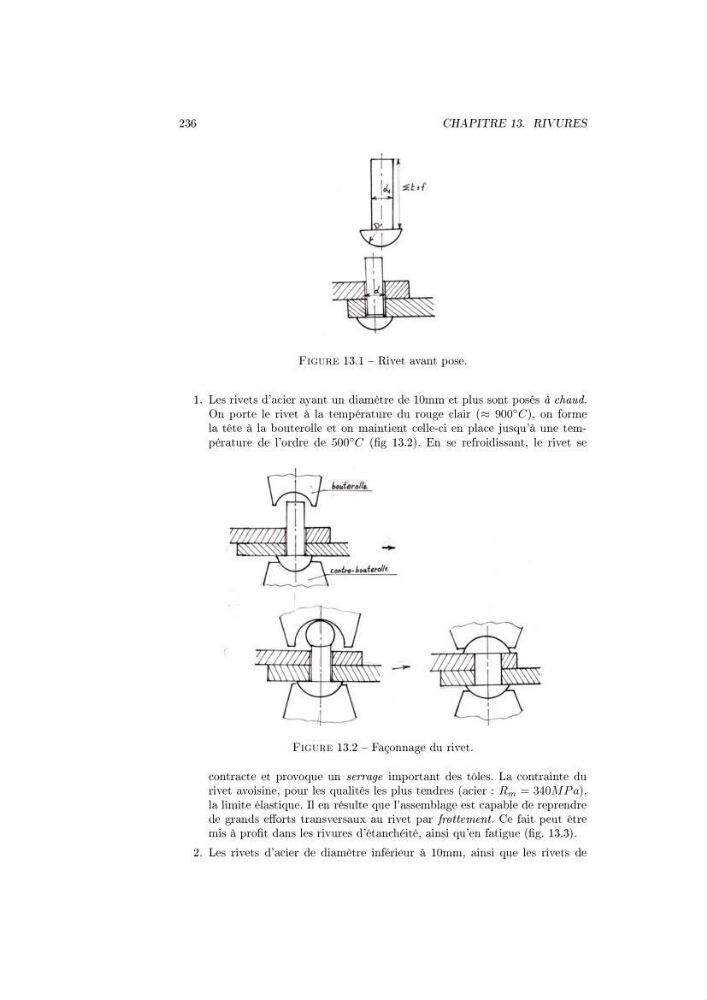
Figure 13.1 Rivet avant pose.
1. Les rivets d'acier ayant un diamètre de 10mm et plus sont posés à chaud.
On porte le rivet à la température du rouge clair (≈ 900
◦ C), on forme
la tête à la bouterolle et on maintient celle-ci en place jusqu'à une température de l'ordre de 500
◦ C (g 13.2). En se refroidissant, le rivet se
Figure 13.2 Façonnage du rivet.
contracte et provoque un serrage important des tôles. La contrainte du
rivet avoisine, pour les qualités les plus tendres (acier : R m = 340M P a),
la limite élastique. Il en résulte que l'assemblage est capable de reprendre
de grands eorts transversaux au rivet par frottement. Ce fait peut être
mis à prot dans les rivures d'étanchéité, ainsi qu'en fatigue (g. 13.3).
2. Les rivets d'acier de diamètre inférieur à 10mm, ainsi que les rivets de