

1. Les actionneurs sont de deux types : monostables ou bistables.
Un actionneur bistable mémorise en quelque sorte son dernier
état, ce qui n’est pas le cas d’un actionneur monostable.
Pour les sorties, il est intéressant de choisir :
• le mode continu pour tous les actionneurs bistables ;
• le mode mémorisé pour les actionneurs monostables.
Ainsi, il n’est pas nécessaire de répéter une action si la sortie
associée doit être maintenue pendant l’activité de plusieurs
étapes.
L’instant du début d’assemblage est :
• au poste 1, l’instant où la pince descend pour mettre en place
l’élément 1 ;
• au poste 2, l’instant où débute la rotation RH+ ;
• au poste 3, l’instant où la ventouse descend pour emboîter le
couvercle.
Compte tenu de ces remarques l’écriture des expansions des
macro-étapes conduit aux représentations de la figure 6.38 (voir
page 254)
2. Le fonctionnement du système étant cyclique, une démarche
rationnelle consiste à :
• mettre en place la boucle de fonctionnement ;
• insérer dans la boucle, à l’endroit le plus adapté, un test permettant d’évaluer la condition de sortie de la boucle. Insérer
un test consiste à mettre en place une sélection de séquences,
les réceptivités des deux transitions étant complémentaires
l’une de l’autre ;
• ajouter une entrée dans la boucle en tenant compte des conditions initiales à satisfaire avant d’effectuer cette entrée. Ajouter
l’entrée consiste à mettre en place une convergence de séquences
permettant d’entrer dans la boucle.
Les deux derniers points de cette démarche peuvent être permutés.
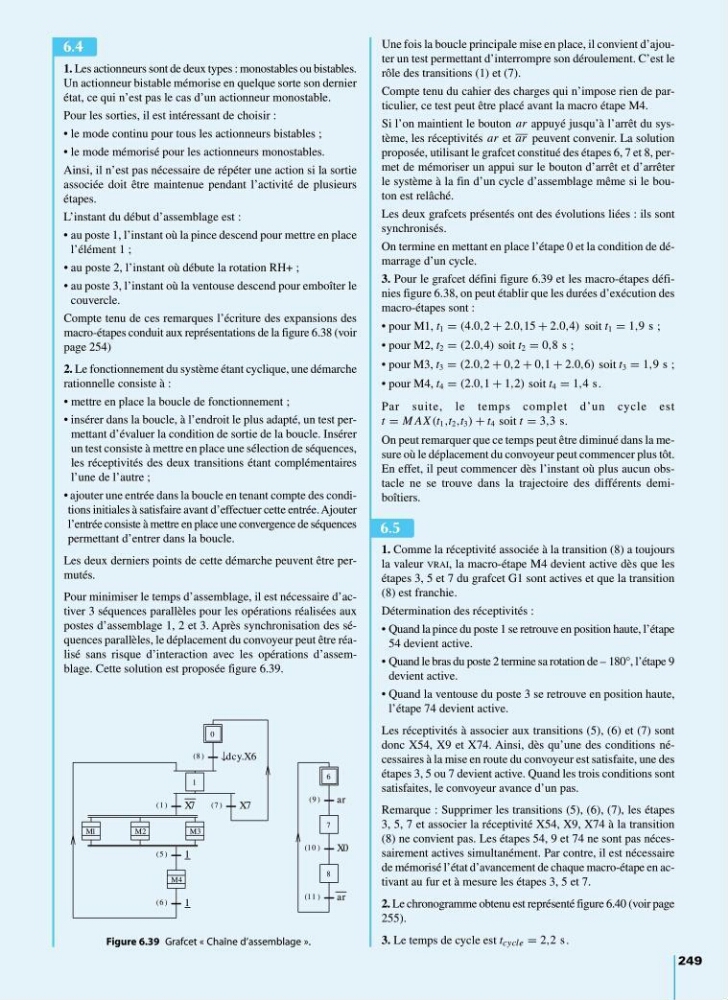
Pour minimiser le temps d’assemblage, il est nécessaire d’activer 3 séquences parallèles pour les opérations réalisées aux
postes d’assemblage 1, 2 et 3. Après synchronisation des séquences parallèles, le déplacement du convoyeur peut être réalisé sans risque d’interaction avec les opérations d’assemblage. Cette solution est proposée figure 6.39.
Une fois la boucle principale mise en place, il convient d’ajouter un test permettant d’interrompre son déroulement. C’est le
rôle des transitions (1) et (7).
Compte tenu du cahier des charges qui n’impose rien de particulier, ce test peut être placé avant la macro étape M4.
Si l’on maintient le bouton ar appuyé jusqu’à l’arrêt du système, les réceptivités ar et ar peuvent convenir. La solution
proposée, utilisant le grafcet constitué des étapes 6, 7 et 8, permet de mémoriser un appui sur le bouton d’arrêt et d’arrêter
le système à la fin d’un cycle d’assemblage même si le bouton est relâché.
Les deux grafcets présentés ont des évolutions liées : ils sont
synchronisés.
On termine en mettant en place l’étape 0 et la condition de démarrage d’un cycle.
3. Pour le grafcet défini figure 6.39 et les macro-étapes définies figure 6.38, on peut établir que les durées d’exécution des
macro-étapes sont :
• pour M1, t 1 = (4.0,2 + 2.0,15 + 2.0,4) soit t 1 = 1,9 s ;
• pour M2, t 2 = (2.0,4) soit t 2 = 0,8 s ;
• pour M3, t 3 = (2.0,2 + 0,2 + 0,1 + 2.0,6) soit t 3 = 1,9 s ;
• pour M4, t 4 = (2.0,1 + 1,2) soit t 4 = 1,4 s.
Par suite, le temps complet d’un cycle est
t = M AX (t 1 ,t 2 ,t 3 ) + t 4 soit t = 3,3 s.
On peut remarquer que ce temps peut être diminué dans la mesure où le déplacement du convoyeur peut commencer plus tôt.
En effet, il peut commencer dès l’instant où plus aucun obstacle ne se trouve dans la trajectoire des différents demiboîtiers.
1. Comme la réceptivité associée à la transition (8) a toujours
la valeur VRAI, la macro-étape M4 devient active dès que les
étapes 3, 5 et 7 du grafcet G1 sont actives et que la transition
(8) est franchie.
Détermination des réceptivités :
• Quand la pince du poste 1 se retrouve en position haute, l’étape
54 devient active.
• Quand le bras du poste 2 termine sa rotation de – 180°, l’étape 9
devient active.
• Quand la ventouse du poste 3 se retrouve en position haute,
l’étape 74 devient active.
Les réceptivités à associer aux transitions (5), (6) et (7) sont
donc X54, X9 et X74. Ainsi, dès qu’une des conditions nécessaires à la mise en route du convoyeur est satisfaite, une des
étapes 3, 5 ou 7 devient active. Quand les trois conditions sont
satisfaites, le convoyeur avance d’un pas.
Remarque : Supprimer les transitions (5), (6), (7), les étapes
3, 5, 7 et associer la réceptivité X54, X9, X74 à la transition
(8) ne convient pas. Les étapes 54, 9 et 74 ne sont pas nécessairement actives simultanément. Par contre, il est nécessaire
de mémorisé l’état d’avancement de chaque macro-étape en activant au fur et à mesure les étapes 3, 5 et 7.
2. Le chronogramme obtenu est représenté figure 6.40 (voir page
255).
3. Le temps de cycle est t cycle = 2,2 s.
249
6.4
(1 )
M1
M2
M3
(5 )
1
(6 )
M4
1
0
(8 )
↓ dcy.X6
(7 )
X7
(9 )
6
7
(1 0 )
ar
X0
8
(1 1 )
X7
ar
1
Figure 6.39 Grafcet « Chaîne d’assemblage ».
6.5
9782100534197-Mosser-C06.qxd 14/12/09 8:07 Page 249