

346
Analyse et technologie des surfaces
pratique, on changera sa construction (p. ex. angles de coupe et nombre de dents),
on travaillera sous des conditions différentes (p. ex. sec ou plus vite) et on usinera
d’autres matériaux (acier traité thermiquement).
20.6 COMPOSANTS DE MOTEUR À COMBUSTION
Le revêtement des composants des moteurs à combustion a permis de diminuer
la consommation d’essence par un facteur 2 au cours de la décennie passée.
Les coussinets des arbres à cames étaient probablement la seule pièce revêtue
dans la voiture au début du siècle passé. Aujourd’hui on utilise une architecture
multi-technologie décrite au chapitre 17.
Les segments de piston portent un des revêtements suivants:
• une couche épaisse de 100-200 µ m de Mo/TiB 2 appliquée par projection au
plasma;
• une couche de 100 µ m de chrome appliquée par galvanoplastie ou par PVD;
• un composite à fonctionnalié gradué comprenant une nitruration, un revêtement TiN par PVD et un revêtement carbone par CVD.
non revêtu
TiN 1
TiN 2
TiCN
TiAlN
c-MoTiN
TiN/MoS2
TiAlN/MoS2
TiN/MC/C
V b < , 1
V b < ,15
V b < , 2
0
10
20
30
40
50
60
70
80
90
temps de coupe [min]
usure
moyenne
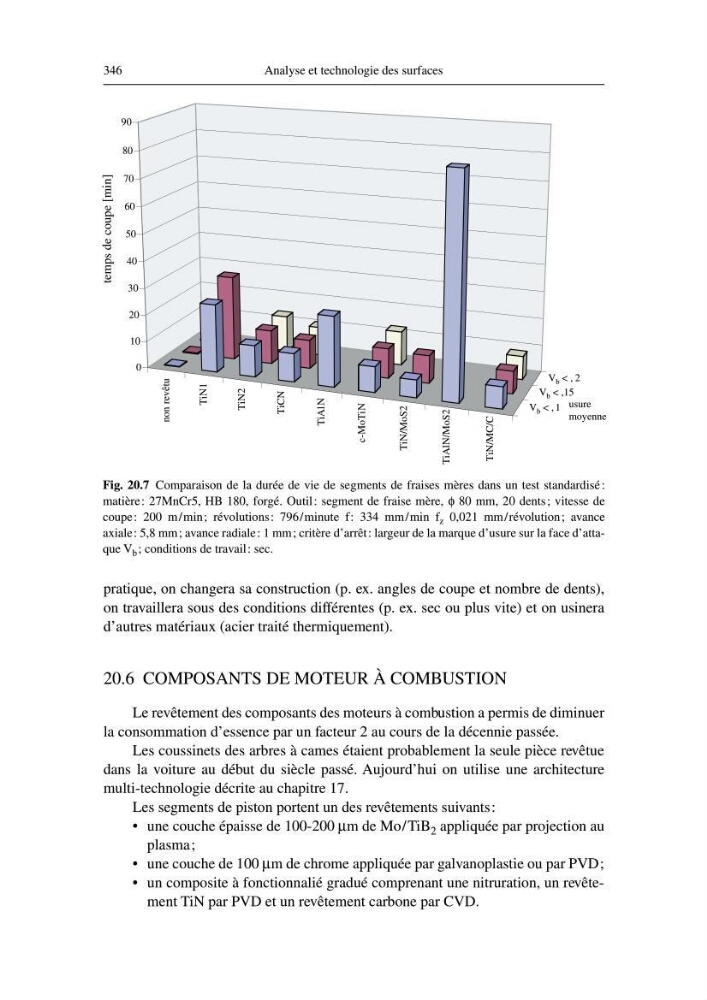
Fig. 20.7 Comparaison de la durée de vie de segments de fraises mères dans un test standardisé :
matière: 27MnCr5, HB 180, forgé. Outil: segment de fraise mère, φ 80 mm, 20 dents; vitesse de
coupe: 200 m/min; révolutions: 796/minute f: 334 mm/min f z 0,021 mm/révolution; avance
axiale: 5,8 mm; avance radiale: 1 mm; critère d’arrêt: largeur de la marque d’usure sur la face d’attaque V b ; conditions de travail: sec.