

III.4.3.3.2 Influence de l'alimentation
Les essais d'optimisation ont été menés sur la fraction 0/40 pm. Cette taille granulométrique
reste à 1 échelle du laboratoire assez facile à obtenir par tamisage. Par ailleurs, à l'échelle pilote
ou industrielle, il est possible d obtenir cette coupure lors d'un premier cyclonage. Les deux
traitements (tamis ou cyclone) entraînent cependant une dilution plus forte des pulpes Les
essais ont alors été réalisés avec des concentrations solides de 1 à 2 % en moyenne.
Pour ces matériaux plus fins, nous avons pu tester quatre hydrocyclones dans des conditions
variables (pression d'alimentation, diamètre des buses de souverse, système d'alimentation
continu et semi-continu). Pour chaque essai, des prélèvements ont été effectués, puis analysés
(granulométrie et bilan masse). Ils ont permis de tracer les courbes de partage et de déterminer
les principaux paramètres caractérisant l'efficacité de l'opération. Les résultats de ces travaux
sont présentés ci-après.
Pression d'alimentation :
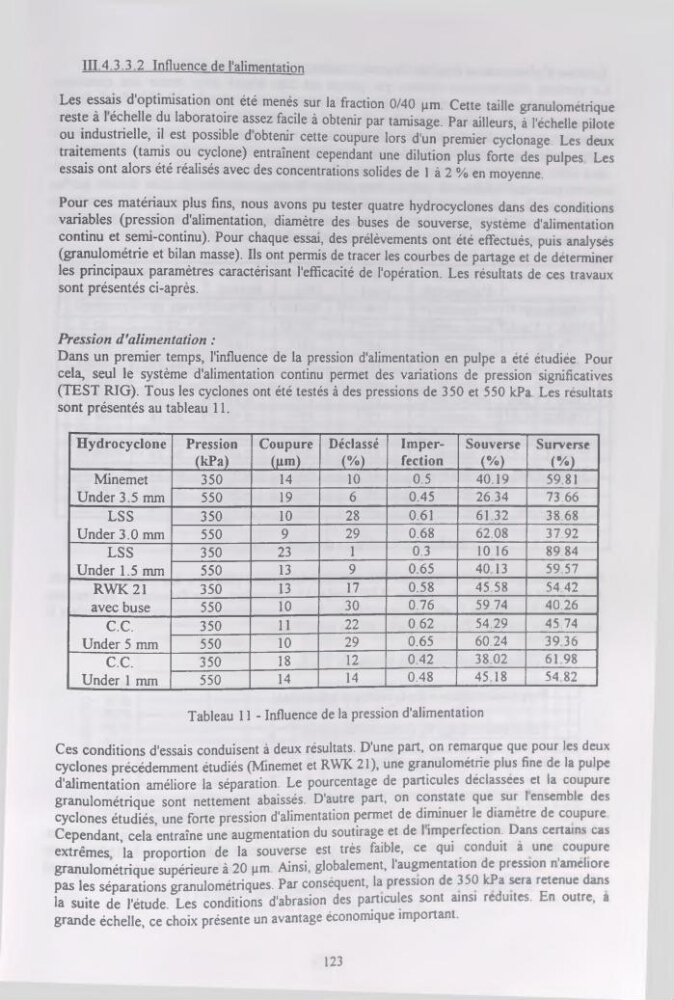
Dans un premier temps, l'influence de la pression d'alimentation en pulpe a été étudiée. Pour
cela, seul le système d'alimentation continu permet des variations de pression significatives
(TEST RIG). Tous les cyclones ont été testés à des pressions de 350 et 550 kPa Les résultats
sont présentés au tableau 11.
Tableau 11 - Influence de la pression d'alimentation
Hydrocyclone Pression
(kPa)
Coupure
(gm)
Déclassé
(%)
Imperfection
Souverse
(%)
Surverse
(%)
Minemet
Under 3.5 mm
350
14
10
0.5
40.19
59.81
550
19
6
0.45
26.34
73.66
LSS
Under 3.0 mm
350
10
28
0.61
61.32
38.68
550
9
29
0.68
62.08
37.92
LSS
Under 1.5 mm
350
23
1
0.3
10.16
89.84
550
13
9
0.65
40 13
59 57
RWK 21
avec buse
350
13
17
0.58
45.58
54.42
550
10
30
0.76
59.74
40.26
C.C.
Under 5 mm
350
11
22
0.62
54.29
45.74
550
10
29
0.65
60.24
39 36
C.C.
Under 1 mm
350
18
12
0.42
38.02
61 98
550
14
14
0.48
45 18
54 82
Ces conditions d'essais conduisent à deux résultats. D'une part, on remarque que pour les deux
cyclones précédemment étudiés (Minemet et RWK 21), une granulométrie plus fine de la pulpe
d'alimentation améliore la séparation. Le pourcentage de particules déclassées et la coupure
granulométrique sont nettement abaissés. D'autre part, on constate que sur 1 ensemble des
cyclones étudiés, une forte pression d'alimentation permet de diminuer le diamètre de coupure
Cependant, cela entraîne une augmentation du soutirage et de 1 imperfection. Dans certains cas
extrêmes la proportion de la souverse est très faible, ce qui conduit à une coupure
granulométrique supérieure à 20 pm. Ainsi, globalement, l'augmentation de pression n'améliore
pas les séparations granulométriques. Par conséquent, la pression de 350 kPa sera retenue dans
la suite de l'étude. Les conditions d'abrasion des particules sont ainsi réduites. En outre, a
grande échelle, ce choix présente un avantage économique important.
123