

CHAPITRE 2 - TOPOGRAPHIE ET MÉCANIQUE DES SURFACES
43
20
-
18
-
16
-
14
-
12
-
10 s;
a
‘a6
4
2
O
- 2
- 4
- 6
- a
- 10
~
12
- 14
- 16
- 18
~
20
~
0,4
- 0,2
- 0,o
- 0,2
- 0,4
- 0,6
- o,a
-l,o
-1,2
- 1,4
- 1,6
- 1,8
-25
-20
-15
-10
- 5
- 0
- 5
-10
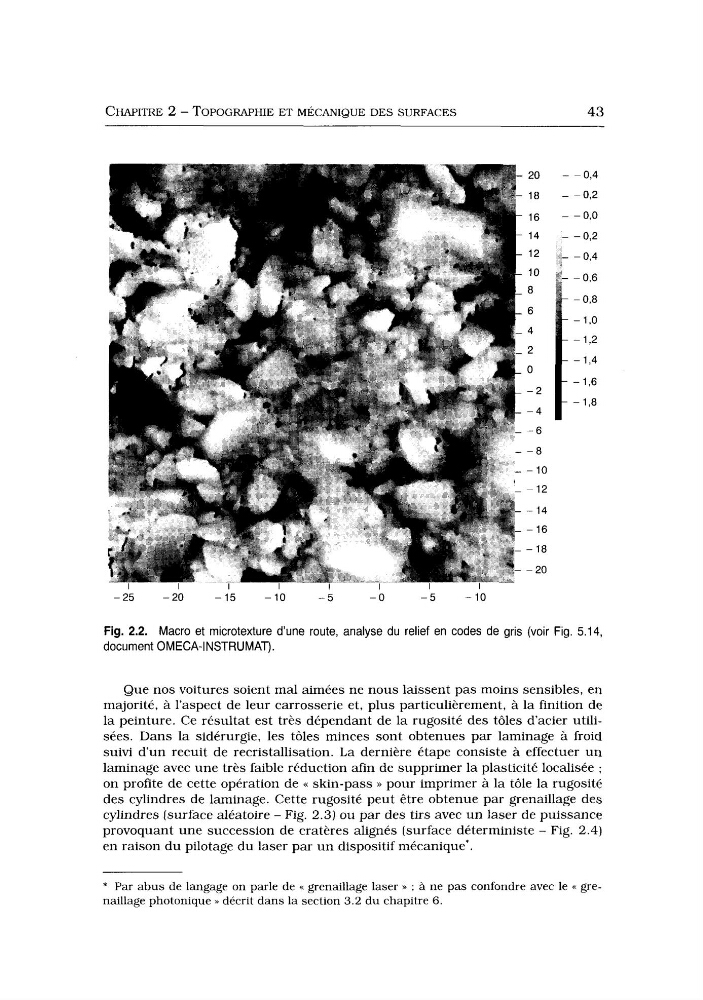
Fig. 2.2. Macro et microtexture d’une route, analyse du relief en codes de gris (voir Fig. 5.14,
document OMECA-INSTRUMAT).
Que nos voitures soient mal aimées ne nous laissent pas moins sensibles, en
majorité, à l’aspect de leur carrosserie et, plus particulièrement, à la finition de
la peinture. Ce résultat est très dépendant de la rugosité des tôles d’acier utilisées. Dans la sidérurgie, les tôles minces sont obtenues par laminage à froid
suivi d’un recuit de recristallisation. L a dernière étape consiste à effectuer un
laminage avec une très faible réduction afin de supprimer la plasticité localisée ;
on profite de cette opération de << skin-pass >> pour imprimer à la tôle la rugosité
des cylindres de laminage. Cette rugosité peut être obtenue par grenaillage des
cylindres (surface aléatoire - Fig. 2.3) ou par des tirs avec u n laser de puissance
provoquant une succession de cratères alignés (surface déterministe - Fig. 2.4)
en raison du pilotage du laser par u n dispositif mécanique*.
* Par abus de langage on parle de K grenaillage laser >> ; à ne pas confondre avec le c< grenaillage photonique >> décrit dans la section 3.2 du chapitre 6.