

CHAPITRE 6 - MÉTHODES DE PRÉPARATION DES SURFACES
257
d’interaction, imposé dans le cas des sources pulsées ou choisi par l’utilisateur
dans le cas des sources continues (l’utilisateur fixe la vitesse de défilement
devant le faisceau). Dans le cas des lasers pulsés, on doit distinguer entre puissance moyenne et puissance crête.
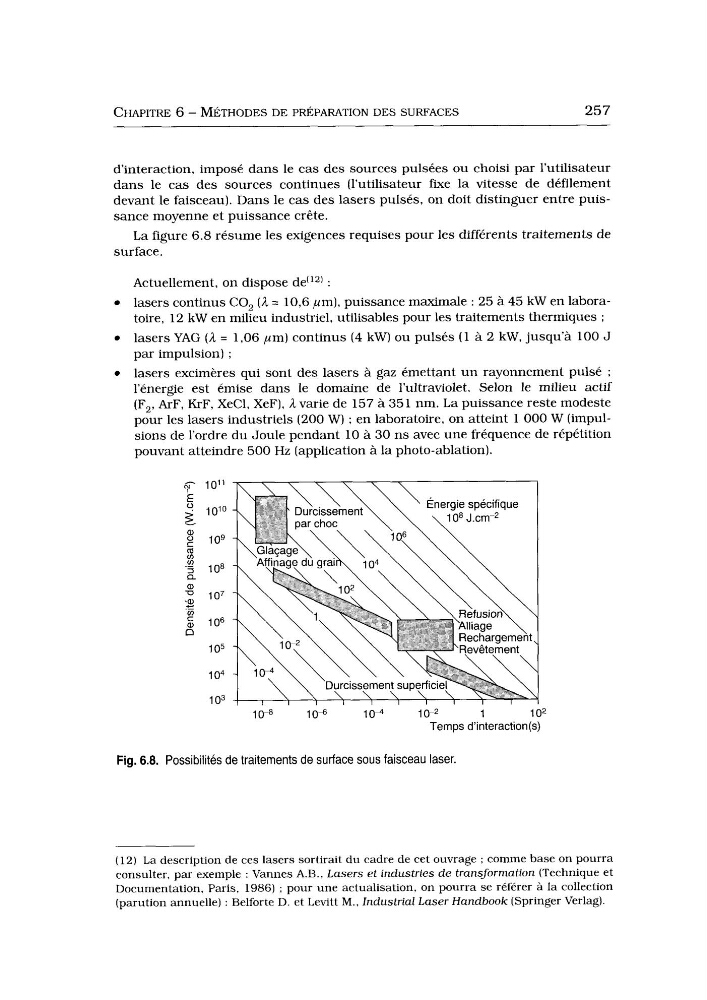
L a figure 6.8 résume les exigences requises pour les différents traitements de
surface.
Actuellement, on dispose de(12) :
lasers continus CO, (il = 10,6 pm), puissance maximale : 25 à 45 kW en laboratoire, 12 kW en milieu industriel, utilisables pour les traitements thermiques ;
lasers YAG (il = 1,06 pm) continus (4 kW) ou pulsés (1 à 2 kW, jusqu’a 100 J
par impulsion) ;
lasers excimères qui sont des lasers à gaz émettant u n rayonnement pulsé ;
l’énergie est émise dans le domaine de l’ultraviolet. Selon le milieu actif
(F2, ArF, KrF, XeC1, XeF), Avarie de 157 à 351 nm. La puissance reste modeste
pour les lasers industriels (200 W) ; en laboratoire, on atteint 1 O 0 0 W (impulsions de l’ordre du Joule pendant 10 à 30 ns avec une fréquence de repetition
pouvant atteindre 500 Hz (application à la photo-ablation).
+-- 10”
105
1 0 4
103
10-8
104
104
1 0-2
1
1 O2
Temps d’interaction(s)
Fig. 6.8. Possibilités de traitements de surface sous faisceau laser.
(12) L a description de ces lasers sortirait du cadre de cet ouvrage : comme base on pourra
consulter, par exemple : Vannes A.B., Lasers et industries de transformation (Technique et
Documentation, Paris, 1986) ; pour une actualisation, on pourra se référer a la collection
(parution annuelle) : Belforte D. et Levitt M., industrial Laser Handbook (Springer Verlag).