

CHAPITRE 7 – LA MISE EN FORME DU VERRE
245
feuille dans un puits d’étirage d’une hauteur de 7 m environ. Dans la partie supérieure du puits la feuille est découpée en plateaux.
Les largeurs de la feuille sont comprises entre 2 m et 2,5 m et les épaisseurs entre 0,5 et 10 mm. La vitesse d’étirage en 2 mm est d’environ
90 m/h.
3.2. Le procédé Pittsburgh
Les feuilles de verre produites par le procédé Fourcault présentaient
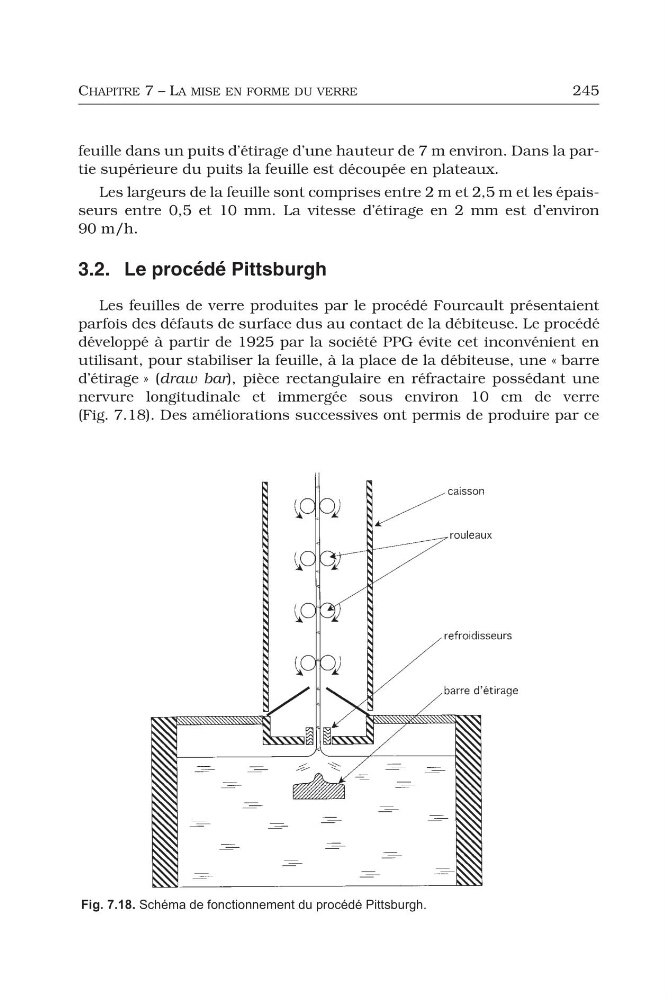
parfois des défauts de surface dus au contact de la débiteuse. Le procédé
développé à partir de 1925 par la société PPG évite cet inconvénient en
utilisant, pour stabiliser la feuille, à la place de la débiteuse, une « barre
d’étirage » (draw bar), pièce rectangulaire en réfractaire possédant une
nervure longitudinale et immergée sous environ 10 cm de verre
(Fig. 7.18). Des améliorations successives ont permis de produire par ce
Fig. 7.18. Schéma de fonctionnement du procédé Pittsburgh.