

CHAPITRE 7 – LA MISE EN FORME DU VERRE
241
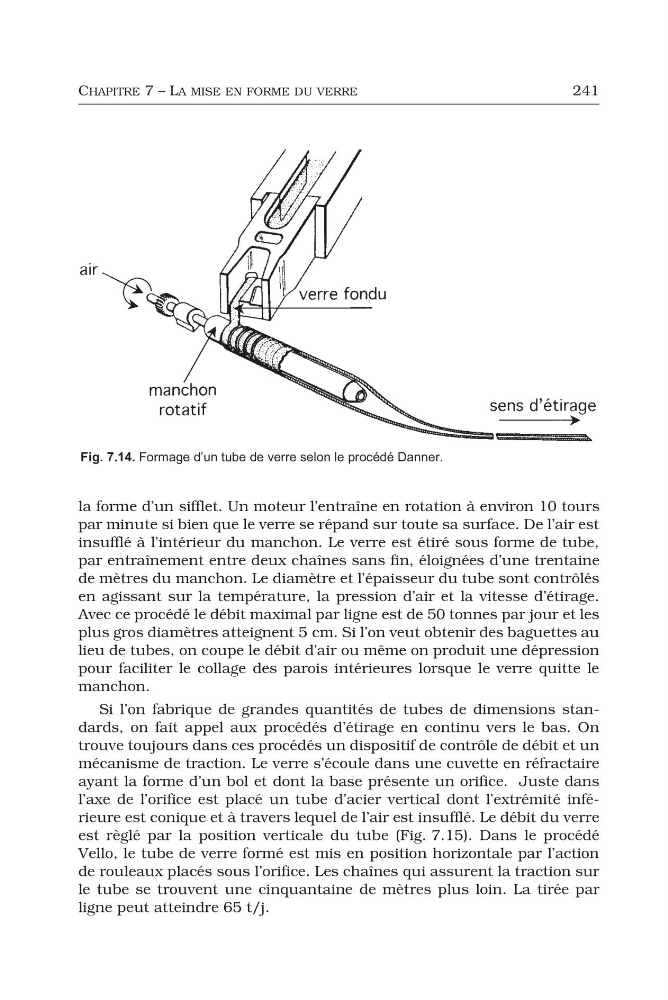
la forme d’un sifflet. Un moteur l’entraîne en rotation à environ 10 tours
par minute si bien que le verre se répand sur toute sa surface. De l’air est
insufflé à l’intérieur du manchon. Le verre est étiré sous forme de tube,
par entraînement entre deux chaînes sans fin, éloignées d’une trentaine
de mètres du manchon. Le diamètre et l’épaisseur du tube sont contrôlés
en agissant sur la température, la pression d’air et la vitesse d’étirage.
Avec ce procédé le débit maximal par ligne est de 50 tonnes par jour et les
plus gros diamètres atteignent 5 cm. Si l’on veut obtenir des baguettes au
lieu de tubes, on coupe le débit d’air ou même on produit une dépression
pour faciliter le collage des parois intérieures lorsque le verre quitte le
manchon.
Si l’on fabrique de grandes quantités de tubes de dimensions standards, on fait appel aux procédés d’étirage en continu vers le bas. On
trouve toujours dans ces procédés un dispositif de contrôle de débit et un
mécanisme de traction. Le verre s’écoule dans une cuvette en réfractaire
ayant la forme d’un bol et dont la base présente un orifice. Juste dans
l’axe de l’orifice est placé un tube d’acier vertical dont l’extrémité inférieure est conique et à travers lequel de l’air est insufflé. Le débit du verre
est règlé par la position verticale du tube (Fig. 7.15). Dans le procédé
Vello, le tube de verre formé est mis en position horizontale par l’action
de rouleaux placés sous l’orifice. Les chaînes qui assurent la traction sur
le tube se trouvent une cinquantaine de mètres plus loin. La tirée par
ligne peut atteindre 65 t/j.
Fig. 7.14. Formage d’un tube de verre selon le procédé Danner.