

13.3. CALCUL DES RIVURES
239
Le matage classique consistait à chanfreiner les tôles, puis à en presser
le biseau avec un matoir, sorte de burin émoussé.
La matage anglais, plus rapide, consiste à faire une rainure à l'extrémité de la tôle à l'aide d'un burin monté sur marteau pneumatique.
On peut alors mater la partie inférieure de la rainure. L'avantage est la
disparition de l'opération de chanfreinage.
Les têtes de rivets sont également matées, sauf pour les très faibles
épaisseurs, pour lequelles on utilise des joints.
13.3 Calcul des rivures
13.3.1 Section du rivet
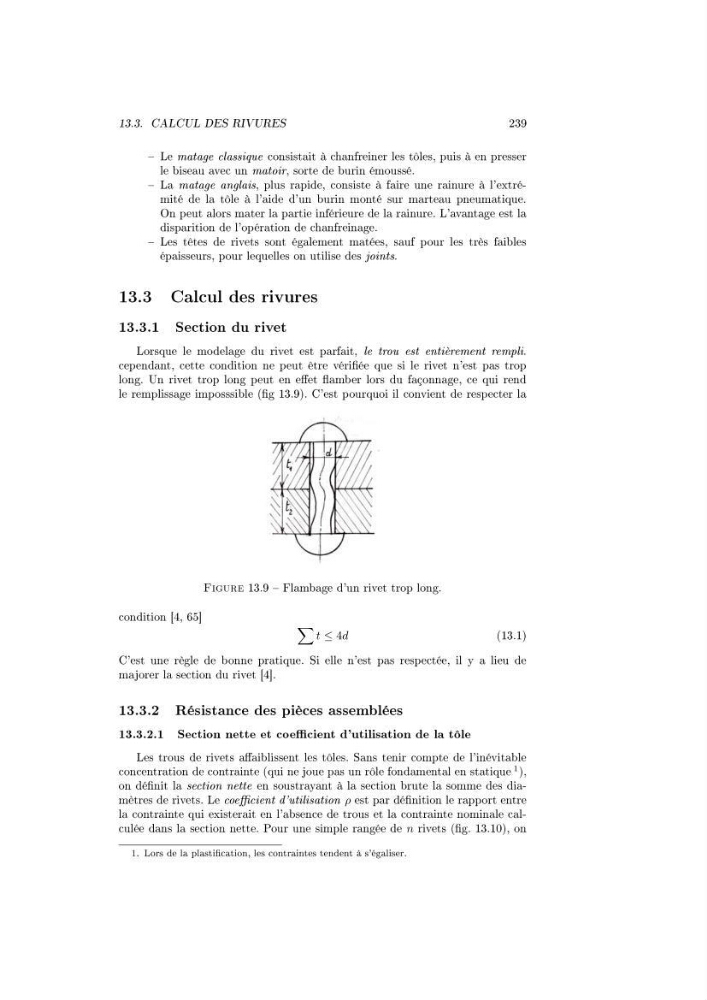
Lorsque le modelage du rivet est parfait, le trou est entièrement rempli.
cependant, cette condition ne peut être vériée que si le rivet n'est pas trop
long. Un rivet trop long peut en eet amber lors du façonnage, ce qui rend
le remplissage imposssible (g 13.9). C'est pourquoi il convient de respecter la
Figure 13.9 Flambage d'un rivet trop long.
condition [4, 65]
t ≤ 4d
(13.1)
C'est une règle de bonne pratique. Si elle n'est pas respectée, il y a lieu de
majorer la section du rivet [4].
13.3.2 Résistance des pièces assemblées
13.3.2.1 Section nette et coecient d'utilisation de la tôle
Les trous de rivets aaiblissent les tôles. Sans tenir compte de l'inévitable
concentration de contrainte (qui ne joue pas un rôle fondamental en statique 1 ),
on dénit la section nette en soustrayant à la section brute la somme des diamètres de rivets. Le coecient d'utilisation ρ est par dénition le rapport entre
la contrainte qui existerait en l'absence de trous et la contrainte nominale calculée dans la section nette. Pour une simple rangée de n rivets (g. 13.10), on
1. Lors de la plastication, les contraintes tendent à s'égaliser.