

Chapitre 6 • Systèmes séquentiels – Représentations GRAFCET multigraphes
240
Déterminer la durée d’un cycle d’assemblage.
6.5 Optimisation du temps de cycle
d’une chaîne d’assemblage
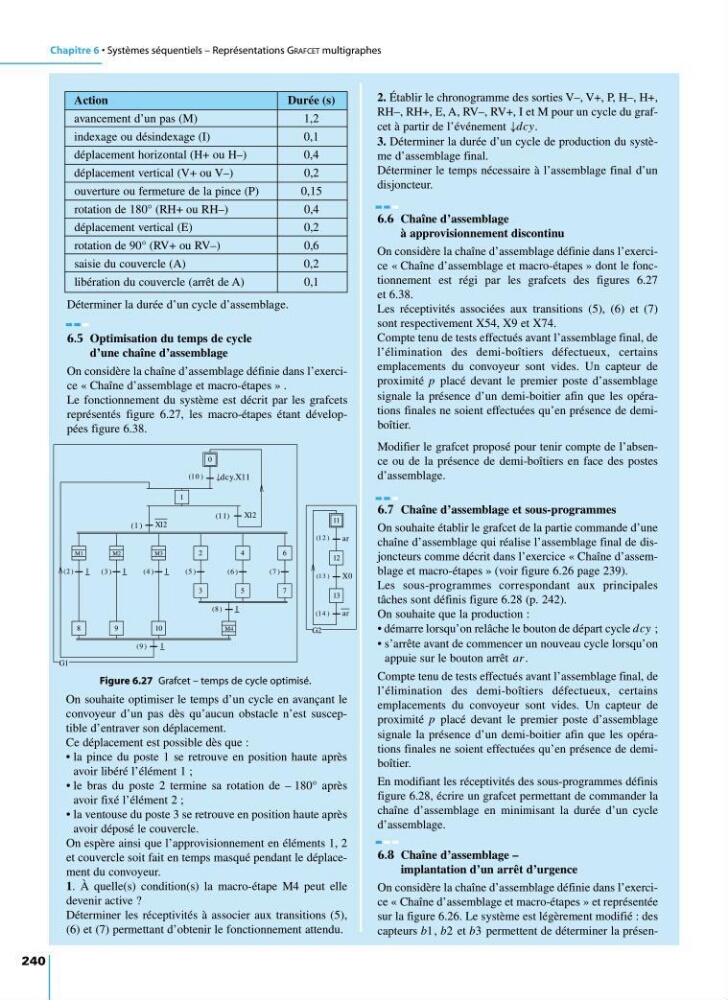
On considère la chaîne d’assemblage définie dans l’exercice « Chaîne d’assemblage et macro-étapes » .
Le fonctionnement du système est décrit par les grafcets
représentés figure 6.27, les macro-étapes étant développées figure 6.38.
2. Établir le chronogramme des sorties V–, V+, P, H–, H+,
RH–, RH+, E, A, RV–, RV+, I et M pour un cycle du grafcet à partir de l’événement ↓dcy.
3. Déterminer la durée d’un cycle de production du système d’assemblage final.
Déterminer le temps nécessaire à l’assemblage final d’un
disjoncteur.
6.6 Chaîne d’assemblage
à approvisionnement discontinu
On considère la chaîne d’assemblage définie dans l’exercice « Chaîne d’assemblage et macro-étapes » dont le fonctionnement est régi par les grafcets des figures 6.27
et 6.38.
Les réceptivités associées aux transitions (5), (6) et (7)
sont respectivement X54, X9 et X74.
Compte tenu de tests effectués avant l’assemblage final, de
l’élimination des demi-boîtiers défectueux, certains
emplacements du convoyeur sont vides. Un capteur de
proximité p placé devant le premier poste d’assemblage
signale la présence d’un demi-boitier afin que les opérations finales ne soient effectuées qu’en présence de demiboîtier.
Modifier le grafcet proposé pour tenir compte de l’absence ou de la présence de demi-boîtiers en face des postes
d’assemblage.
6.7 Chaîne d’assemblage et sous-programmes
On souhaite établir le grafcet de la partie commande d’une
chaîne d’assemblage qui réalise l’assemblage final de disjoncteurs comme décrit dans l’exercice « Chaîne d’assemblage et macro-étapes » (voir figure 6.26 page 239).
Les sous-programmes correspondant aux principales
tâches sont définis figure 6.28 (p. 242).
On souhaite que la production :
• démarre lorsqu’on relâche le bouton de départ cycle dcy ;
• s’arrête avant de commencer un nouveau cycle lorsqu’on
appuie sur le bouton arrêt ar.
Compte tenu de tests effectués avant l’assemblage final, de
l’élimination des demi-boîtiers défectueux, certains
emplacements du convoyeur sont vides. Un capteur de
proximité p placé devant le premier poste d’assemblage
signale la présence d’un demi-boitier afin que les opérations finales ne soient effectuées qu’en présence de demiboîtier.
En modifiant les réceptivités des sous-programmes définis
figure 6.28, écrire un grafcet permettant de commander la
chaîne d’assemblage en minimisant la durée d’un cycle
d’assemblage.
6.8 Chaîne d’assemblage –
implantation d’un arrêt d’urgence
On considère la chaîne d’assemblage définie dans l’exercice « Chaîne d’assemblage et macro-étapes » et représentée
sur la figure 6.26. Le système est légèrement modifié : des
capteurs b1, b2 et b3 permettent de déterminer la présenAction
Durée (s)
avancement d’un pas (M)
1,2
indexage ou désindexage (I)
0,1
déplacement horizontal (H+ ou H–)
0,4
déplacement vertical (V+ ou V–)
0,2
ouverture ou fermeture de la pince (P)
0,15
rotation de 180° (RH+ ou RH–)
0,4
déplacement vertical (E)
0,2
rotation de 90° (RV+ ou RV–)
0,6
saisie du couvercle (A)
0,2
libération du couvercle (arrêt de A)
0,1
1
0
(1 0 )
(1 1)
(1 )
2
(5 )
3
4
(6 )
5
6
(7 )
7
M3
(4 )
M1
(2 )
M2
(3 )
M4
(8 )
10
8
9
(9 )
↓ dcy.X11
X12
X12
1
1
1
1
1
G1
(1 2 )
11
12
(1 3 )
13
(1 4 )
ar
X 0
ar
G2
Figure 6.27 Grafcet – temps de cycle optimisé.
On souhaite optimiser le temps d’un cycle en avançant le
convoyeur d’un pas dès qu’aucun obstacle n’est susceptible d’entraver son déplacement.
Ce déplacement est possible dès que :
• la pince du poste 1 se retrouve en position haute après
avoir libéré l’élément 1 ;
• le bras du poste 2 termine sa rotation de – 180° après
avoir fixé l’élément 2 ;
• la ventouse du poste 3 se retrouve en position haute après
avoir déposé le couvercle.
On espère ainsi que l’approvisionnement en éléments 1, 2
et couvercle soit fait en temps masqué pendant le déplacement du convoyeur.
1. À quelle(s) condition(s) la macro-étape M4 peut elle
devenir active ?
Déterminer les réceptivités à associer aux transitions (5),
(6) et (7) permettant d’obtenir le fonctionnement attendu.
9782100534197-Mosser-C06.qxd 14/12/09 8:07 Page 240