

344
Analyse et technologie des surfaces
20.5 RÉSULTATS D’APPLICATION POUR LES OUTILS
DE COUPE
Quasiment tous les outils de coupe sont utilisés revêtus. Les revêtements ont
différentes fonctions:
• Ils permettent de supprimer le grippage de l’outil dans la matière.
• Ils diminuent le coefficient de frottement du copeau sur la face de dépouille,
et les guides-copeaux.
• Ils diminuent l’usure abrasive (2 et 3-corps) de l’arrête et de la face d’attaque.
• Ils diminuent l’usure par dissolution de la face de dépouille.
• Ils modifient le flux de chaleur du copeau vers l’outil.
• Ils diminuent l’ébrèchage des arrêtes par des contraintes compressives.
Comme exemple nous allons présenter trois types d’outils.
Les forêts coupent en continu. La figure 20.6 compare les résultats obtenus
avec différents revêtements PVD dans une opération de test standardisée.
Les différentes lettres correspondent à des différences de procédé et/ou de
technologie de dépôt. Elles mettent en évidence que ce n’est pas la composition chimique, mais la structure ainsi que les propriétés mécaniques qui déterminent la performance d’un outil revêtu.
La figure 19.7 illustre un détail en comparant deux revêtements Ti x Al 1-x N
avec une orientation préférée différente.
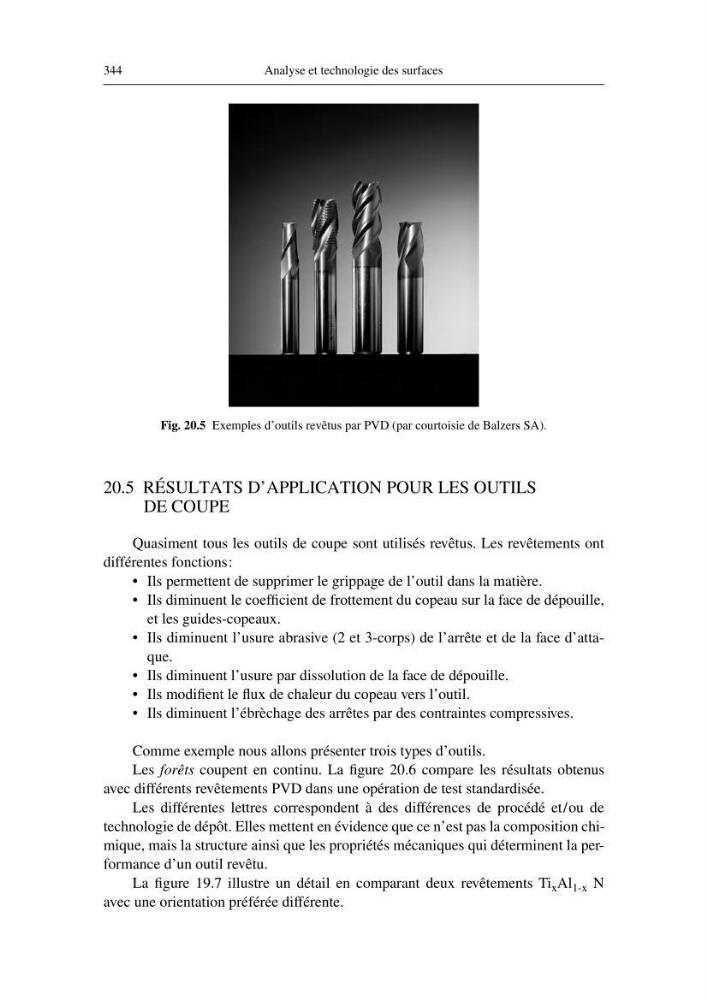
Fig. 20.5 Exemples d’outils revêtus par PVD (par courtoisie de Balzers SA).