

334
Analyse et technologie des surfaces
de défauts ponctuels qui peuvent être du type Frenkel ou Schottky. Ils sont à l’origine des tensions de compression internes importantes qu’on rencontre souvent dans
les dépôts par plaquage ionique.
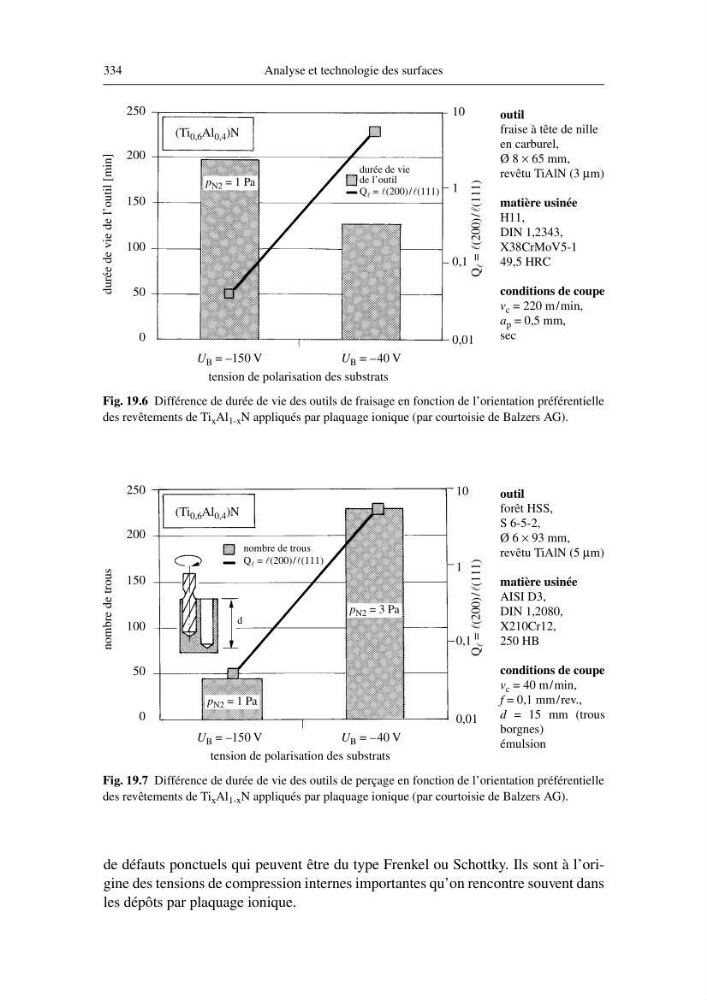
Fig. 19.6 Différence de durée de vie des outils de fraisage en fonction de l’orientation préférentielle
des revêtements de Ti x Al 1-x N appliqués par plaquage ionique (par courtoisie de Balzers AG).
(Ti 0,6 Al 0,4 )N
250
200
150
100
50
0
U B = –150 V
U B = –40 V
10
1
0,1
0,01
Q
l =
l(200)/l(111)
durée de vie de l’outil [min]
p N2 = 1 Pa
durée de vie
Q l = l(200)/l(111)
outil
fraise à tête de nille
en carburel,
Ø 8 × 65 mm,
revêtu TiAlN (3 µm)
matière usinée
H11,
DIN 1,2343,
X38CrMoV5-1
49,5 HRC
conditions de coupe
v c = 220 m/min,
a p = 0,5 mm,
sec
de l’outil
tension de polarisation des substrats
Fig. 19.7 Différence de durée de vie des outils de perçage en fonction de l’orientation préférentielle
des revêtements de Ti x Al 1-x N appliqués par plaquage ionique (par courtoisie de Balzers AG).
(Ti 0,6 Al 0,4 )N
250
200
150
100
50
0
U B = –150 V
U B = –40 V
10
1
0,1
0,01
Q
l =
l(200)/l(111)
nombre de trous
nombre de trous
Q l = l(200)/l(111)
outil
forêt HSS,
S 6-5-2,
Ø 6 × 93 mm,
revêtu TiAlN (5 µm)
matière usinée
AISI D3,
DIN 1,2080,
X210Cr12,
250 HB
conditions de coupe
v c = 40 m/min,
f = 0,1 mm/rev.,
d = 15 mm (trous
borgnes)
émulsion
d
p N2 = 1 Pa
p N2 = 3 Pa
tension de polarisation des substrats