

Métallurgie des couches minces
331
La porosité des revêtements issus des différents procédés est très différente,
mais un classement sommaire découlant de la structure de ce livre peut être fait:
• Les revêtements produits à partir d’une phase liquide sont presque étanches,
si le changement de volume lors de la solidification est faible ou positif (ce
qui est le cas pour les dépôts amorphes et vitreux).
• L’étanchéité des revêtements à partir d’une phase solide en poudre est a
priori mauvaise mais elle est fonction des conditions de frittage.
• Dans les revêtements produits à partir de la phase gazeuse, les effets suivants
peuvent compromettre l’étanchéité:
– transport entre les germes,
– différences des coefficients d’expansion thermique pour les revêtements
haute température.
Tandis que les effets suivants sont très favorables:
– dépôt sélectif sur la surface du substrat,
– structure amorphe.
• Dans les revêtements à partir de phases ioniques, on rencontre les effets suivants:
– En galvanoplastie, l’étanchéité dépend de l’importance mutuelle des composants à la surtension. Des surtensions de diffusion provoquent une
porosité, des surtensions de cristallisation favorisent une étanchéité. Une
bonne étanchéité peut donc être obtenue avec les dépôts autocatalytiques.
– Les dépôts qui comprennent une dissolution du substrat tels que les traitements de conversion sont toujours poreux.
La figure 19.3 compare la morphologie de deux revêtements d’argent: l’un
appliqué par galvanoplastie et l’autre par PVD.
jauge de force
bille
pièce
à mesurer
axe
d’entrainement
alimentation
pâte de rodage
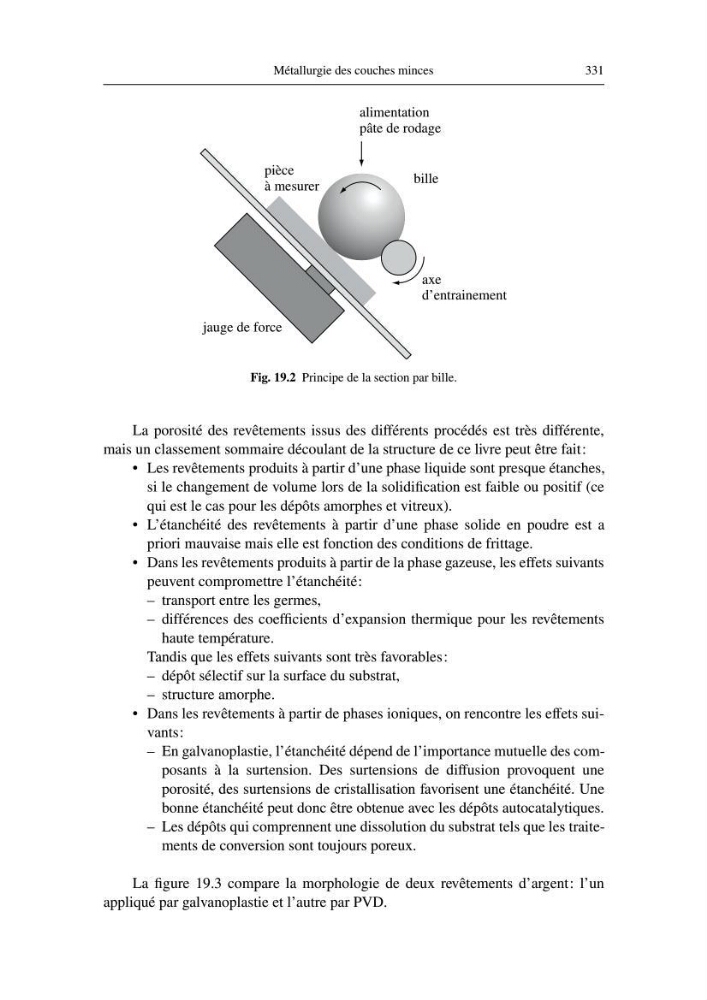
Fig. 19.2 Principe de la section par bille.