

314
Analyse et technologie des surfaces
17.5 EXEMPLES DIVERS
Voici une liste d’autres exemples de revêtements combinés dont la compréhension
de la solution industrielle sera facilitée par la lecture préalable des chapitres 20 à 26.
• Les carrosseries des voitures sont revêtues avec une combinaison de
– zingage par galvanisation à chaud suivi d’un laquage cataphorétique multicouche pour le haut de gamme,
– zingage électrolytique suivi d’un laquage pour le moyen gamme,
– phosphatation suivie d’un laquage pour la durée de vie réduite (petits utilitaires).
• La robinetterie et la lustrerie en laiton sont revêtues
– traditionnellement par un chromage galvanique multicouche brillant de
20 µ m suivi d’un dépôt de laiton galvanique et d’un laquage par polyépoxyde en poudre avec application électrostatique suivi d’une cuisson;
– dernièrement par un chromage monocouche brillant de 10 µ m suivi d’un
revêtement PVD en ZrN de 1 µ m.
• Les pignons des engrenages de voitures de sport sont traités DUPLEX en
combinant une carburation et un dépôt de WC/C de 2 µ m appliqué par PVD.
• Les coussinets des arbres à cames dans les voitures comprennent une couche
épaisse de 1 mm en bronze appliquée par coulée ou frittage, puis un revêtement PVD de 10 µ m en de bronze blanche AlSn20Cu ou AlPb30.
• Les surfaces frottantes de pièces en aluminium sont souvent anodisées et
imprégnées de Téflon.
• Les montures de lunettes sont recouvertes d’aluminium par PVD, anodisé et
imprégné de colorants et recouvert d’une laque à base de méthacrylate.
• Les verres de lunettes en méthacrylate sont recouverts d’une laque en
polysiloxane appliquée par centrifugation, couverte d’une centaine de
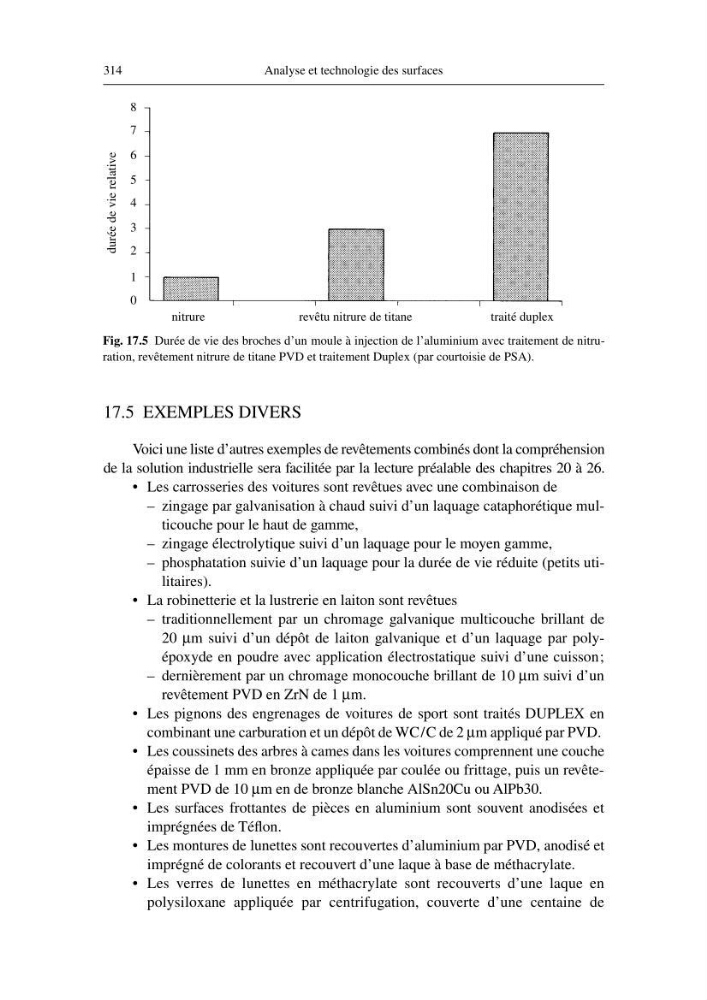
Fig. 17.5 Durée de vie des broches d’un moule à injection de l’aluminium avec traitement de nitruration, revêtement nitrure de titane PVD et traitement Duplex (par courtoisie de PSA).
8
7
6
5
4
3
2
1
0
durée de vie relative
nitrure
revêtu nitrure de titane
traité duplex