

Revêtements à partir d’une phase ionique
303
En galvanoplastie, on ne connaît que le rendement faradaique véritable. Il est
toujours plus petit que 1. Il est une mesure de la sélectivité et de la maîtrise du procédé, puisque le solde est dû à toutes les réactions électrochimiques parasites –
l’évolution d’hydrogène dans la plupart des cas.
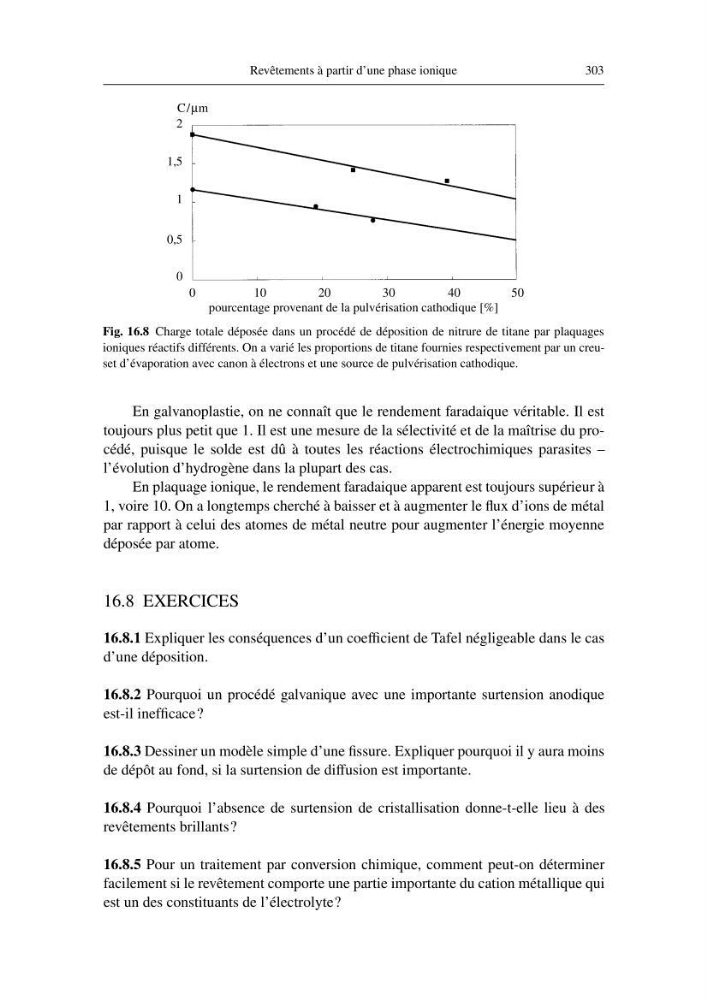
En plaquage ionique, le rendement faradaique apparent est toujours supérieur à
1, voire 10. On a longtemps cherché à baisser et à augmenter le flux d’ions de métal
par rapport à celui des atomes de métal neutre pour augmenter l’énergie moyenne
déposée par atome.
16.8 EXERCICES
16.8.1 Expliquer les conséquences d’un coefficient de Tafel négligeable dans le cas
d’une déposition.
16.8.2 Pourquoi un procédé galvanique avec une importante surtension anodique
est-il inefficace?
16.8.3 Dessiner un modèle simple d’une fissure. Expliquer pourquoi il y aura moins
de dépôt au fond, si la surtension de diffusion est importante.
16.8.4 Pourquoi l’absence de surtension de cristallisation donne-t-elle lieu à des
revêtements brillants?
16.8.5 Pour un traitement par conversion chimique, comment peut-on déterminer
facilement si le revêtement comporte une partie importante du cation métallique qui
est un des constituants de l’électrolyte?
C/µm
2
1,5
1
0,5
0
0
1 0
2 0
3 0
4 0
5 0
Fig. 16.8 Charge totale déposée dans un procédé de déposition de nitrure de titane par plaquages
ioniques réactifs différents. On a varié les proportions de titane fournies respectivement par un creuset d’évaporation avec canon à électrons et une source de pulvérisation cathodique.
pourcentage provenant de la pulvérisation cathodique [%]