

Revêtements à partir d’une phase gazeuse (PVD/CVD)
251
15.6.2 Dépôts au voisinage et hors d’équilibre thermodynamique
Les modèles de croissance par germination sont limités à des vitesses de
déposition faibles. Pour des vitesses de croissance plus élevées et des températures
en dessous de la moitié de la température de fusion, on a avantage à considérer la
croissance comme un problème d’écoulement moléculaire avec un coefficient
d’adsorption dans la gamme de 0,3-0,9. La croissance des germes et des grains se
fait par compétition géométrique.
Le deuxième paramètre déterminant pour la structure du dépôt est le potentiel
de réaction appliqué entre l’interphase et le revêtement. Ceci correspond à l’excédent d’énergie libre entre les réactants qui forment le revêtement en condensant.
Des excès importants entraînent la formation de phases de non-équilibre. En PVD
les vitesses de réaction (trempe) sont extrêmement élevées du point de vue métallurgique et la phase condensée est maintenue à une température très basse. Pour
cette raison, des potentiels de réaction importants augmenteront la densité de
défauts dans le revêtement avec toutes les conséquences bien connues pour les propriétés mécaniques. La plus connue en pratique est la différence importante dans la
résilience entre les revêtements CVD et PVD à composition de phase identique.
Nous revenons sur notre rapport κ introduit plus haut:
On voit que ce quotient est une mesure très utile pour tous les procédés de
revêtement, du plaquage galvanique jusqu’aux PVD et CVD.
En plaquage (chap. 16), on l’appellera le rapport entre courant cathodique et anodique sur la pièce à recouvrir. Comme on le verra, son logarithme est proportionnel à
κ
Flux de matériau condensant sous forme de revêtement
Flux de matériau réémis du revêtement
-----------------------------------------------------------------------------------------------------------------------------------=
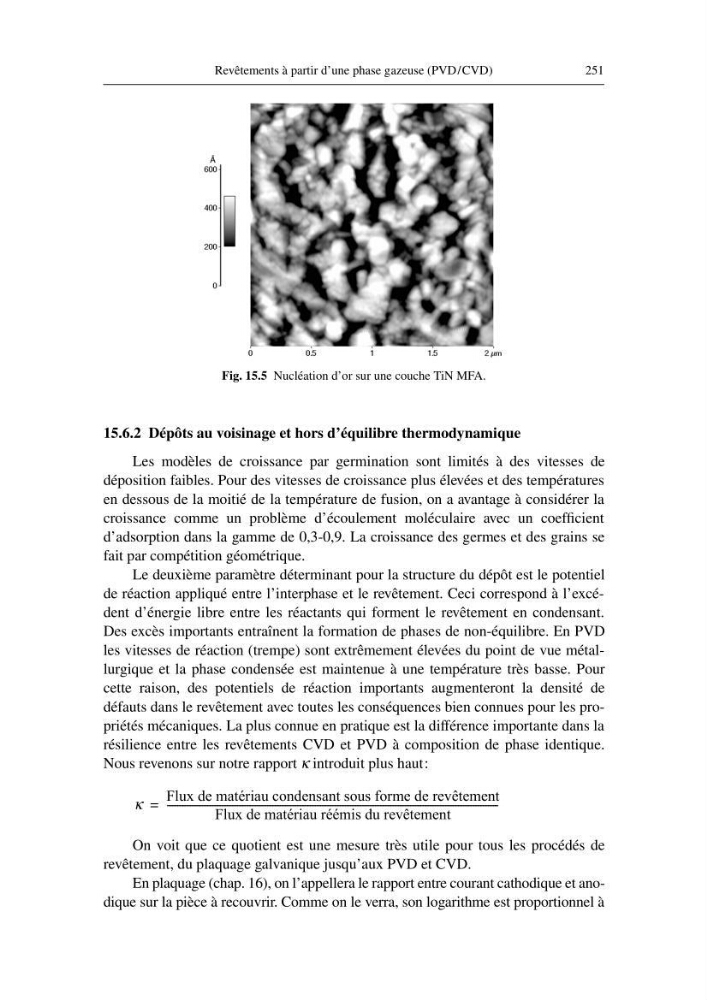
Fig. 15.5 Nucléation d’or sur une couche TiN MFA.