

Revêtements à partir d’une phase gazeuse (PVD/CVD)
241
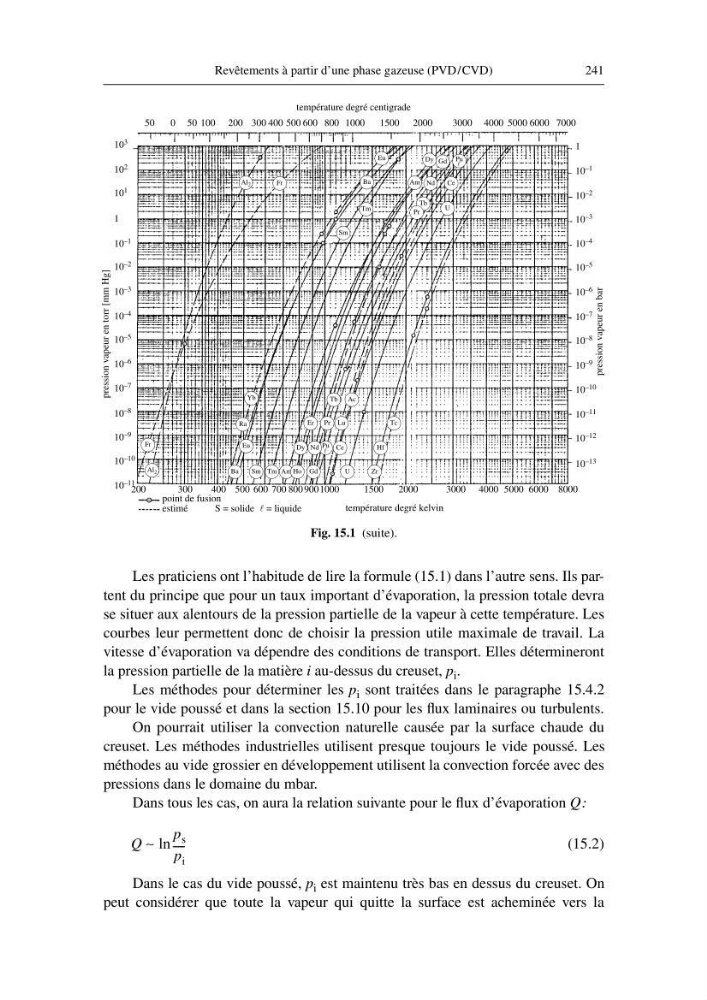
Les praticiens ont l’habitude de lire la formule (15.1) dans l’autre sens. Ils partent du principe que pour un taux important d’évaporation, la pression totale devra
se situer aux alentours de la pression partielle de la vapeur à cette température. Les
courbes leur permettent donc de choisir la pression utile maximale de travail. La
vitesse d’évaporation va dépendre des conditions de transport. Elles détermineront
la pression partielle de la matière i au-dessus du creuset, p i .
Les méthodes pour déterminer les p i sont traitées dans le paragraphe 15.4.2
pour le vide poussé et dans la section 15.10 pour les flux laminaires ou turbulents.
On pourrait utiliser la convection naturelle causée par la surface chaude du
creuset. Les méthodes industrielles utilisent presque toujours le vide poussé. Les
méthodes au vide grossier en développement utilisent la convection forcée avec des
pressions dans le domaine du mbar.
Dans tous les cas, on aura la relation suivante pour le flux d’évaporation Q:
(15.2)
Dans le cas du vide poussé, p i est maintenu très bas en dessus du creuset. On
peut considérer que toute la vapeur qui quitte la surface est acheminée vers la
Q
p s
p i
---- -
ln
∼
10 3
10 2
10 1
1
10 –1
10 –2
10 –3
10 –4
10 –5
10 –6
10 –7
10 –8
10 –9
10 –10
10 –11
50
0 50 100 200 300 400 500 600 800 1000
1500 2000
3000 4000 5000 6000 7000
10 –1
1
10 –2
10 –3
10 –4
10 –5
10 –6
10 –7
10 –8
10 –9
10 –10
10 –11
10 –12
10 –13
température degré centigrade
pression vapeur en bar
température degré kelvin
point de fusion
estimé
S = solide l = liquide
Eu
Dy Gd Pu
Ce
Nd
Am
U
Tb
Pr
Sm
Tm
Ba
Fr
Al 2
Fr
Al 2
Yb
Ra
Eu
Ba
Sm Tm Am Ho Gd
U
Zr
Hf
Ce
Pu
Nd
Dy
Er Pr Lu
Tc
Ac
Tb
l
l
pression vapeur en torr [mm Hg]
Fig. 15.1 (suite).
200
400 500 600 700 800 9001000
1500
2000
3000 4000 5000 6000 8000
300