

Chapitre III
Résultats et discussions
49
3.2.Savon liquide :
La méthode utilisée pour la fabrication du savon liquide qui consiste à dissoudre à chaud la
potasse dans la glycérine a été développée par les pharmaciens pour obtenir un savon liquide
rapidement (Bronner, 1948).
L’extrait d’algue « Ulva lactuca », est utilisé autant que colorant naturel, pour apporter une
couleur verte au savon.
L’avantage d'utiliser de la glycérine plutôt que de l'eau est que le combo glycérine + potasse
permet une saponification extrêmement rapide des graisses et contribue également à obtenir un
savon liquide plus clair et homogène (Louiza, 2020).
Après le processus de saponification à chaud la « pâte à savon » et diluée dans de l’eau distillée
+ glycérine pour obtenir un savon limpide et stable dans le temps.
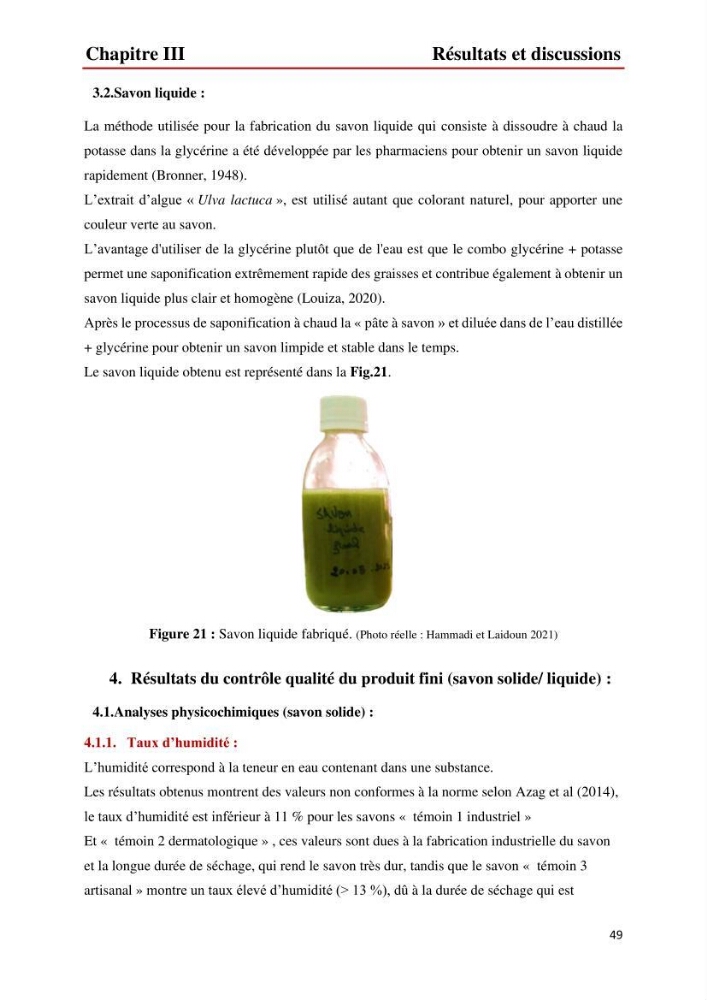
Le savon liquide obtenu est représenté dans la Fig.21.
Figure 21 : Savon liquide fabriqué. (Photo réelle : Hammadi et Laidoun 2021)
4. Résultats du contrôle qualité du produit fini (savon solide/ liquide) :
4.1.Analyses physicochimiques (savon solide) :
4.1.1. Taux d’humidité :
L’humidité correspond à la teneur en eau contenant dans une substance.
Les résultats obtenus montrent des valeurs non conformes à la norme selon Azag et al (2014),
le taux d’humidité est inférieur à 11 % pour les savons « témoin 1 industriel »
Et « témoin 2 dermatologique » , ces valeurs sont dues à la fabrication industrielle du savon
et la longue durée de séchage, qui rend le savon très dur, tandis que le savon « témoin 3
artisanal » montre un taux élevé d’humidité (> 13 %), dû à la durée de séchage qui est