

572
A. Golomb
EVAPN. 150 gal/day
i i ( 395 ml/min )
D= 15 gal /day
( 40 ml/min )
C0= 93,790
ppm Ni
HOLDING TANK
Vc
8 150 gal /day
(395 ml/min )
Cc
s 12000 ppm Ni
V r* 2 3 7 0 gal/day
( 6220 ml/min)
Cc* 12000 ppm Ni
BACK PRESSURE
REGULATOR
&y.
Vj = 3585 gal/day
(9420 ml/min )
Cj = 8340 ppm Ni
1
R.O.
VP=I065 gal/day
(2805 ml/min )
Cp
3 20 ppm Ni
RECYCLE CONTROL VALVE
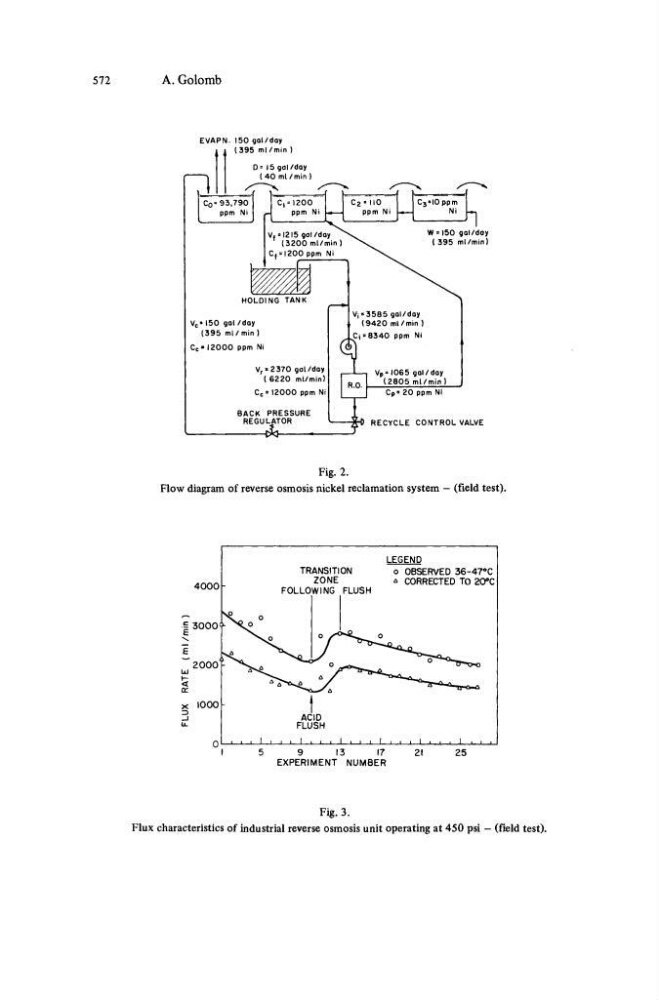
Fig. 2.
Flow diagram of reverse osmosis nickel reclamation system - (field test).
4 0 0 0
TRANSITION
ZONE
FOLLOWING FLUSH
LEGEND
o OBSERVED 36-47°C
* CORRECTED TO 20°C
5
9
13
17
EXPERIMENT NUMBER
21
25
Fig. 3.
Flux characteristics of industrial reverse osmosis unit operating at 450 psi — (field test).