

CHAPITRE 6 - MÉTHODES DE PRÉPARATION DES SURFACES
265
I1 est possible de réaliser u n bain de fusion avec dilution totale : alliage superficiel ou avec dilution partielle : rechargement, dépôt (stellitage de soupapes par
exemple). I1 est possible également de refondre très superficiellement u n prédépôt poreux (réalisé par projection) afin de le colmater.
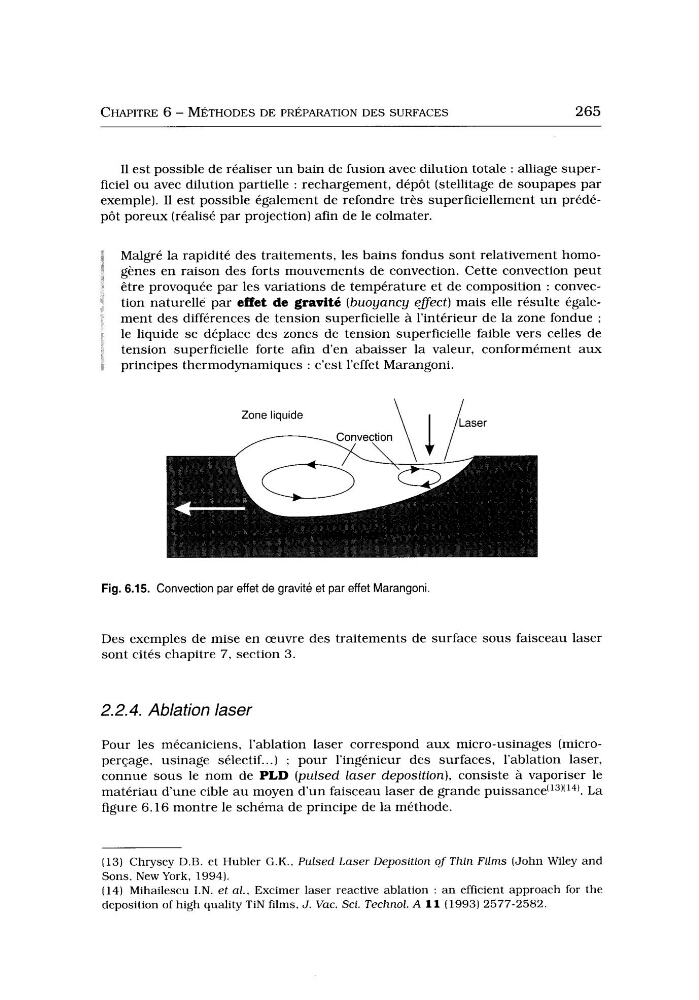
Malgré la rapidité des traitements, les bains fondus sont relativement homogènes en raison des forts mouvements de convection. Cette convection peut
être provoquée par les variations de température et de composition : convection naturelle par effet de gravite (buoyancy eflect) mais elle résulte également des différences de tension superficielle à l’intérieur de la zone fondue :
le liquide se déplace des zones de tension superficielle faible vers celles de
tension superficielle forte afin d’en abaisser la valeur, conformément aux
principes thermodynamiques : c’est l’effet Marangoni.
Zone liquide
\ I l a s e r
Fig. 6.15. Convection par effet de gravite et par effet Marangoni
Des exemples de mise en œuvre des traitements de surface sous faisceau laser
sont cités chapitre 7, section 3 .
2.2.4. Ablation laser
Pour les mécaniciens, l’ablation laser correspond aux micro-usinages (microperçage, usinage sélectif.. .) : pour l’ingénieur des surfaces, l’ablation laser,
connue sous le nom de PLD (pulsed laser deposition), consiste à vaporiser le
matériau d’une cible a u moyen d’un faisceau laser de grande p u i ~ s a n c e ( ’ ~ ) ( ’ ~ ) .
L a
figure 6.16 montre le schéma de principe de la méthode.
(13) Chrysey D.B. et Hubler G.K., Pulsed Laser Deposition of Thin Films (John Wiley and
Sons, New York, 1994).
(14) Mihailescu I.N. et al., Excimer laser reactive ablation : an efficient approach for the
deposition of high quality TiN films, J . Vac. Sci. Technol. A 11 (1993) 2577-2582.