

138
A. CORNET et J.-P. DEVILLE
sur les conditions de l’emboutissage (efforts). Depuis quelques années, on utilise
des tôles revêtues avant mise en forme (zinc, alliages fer-zinc, alliages zinc-nickel, tôles prépeintes) dont les comportements a u frottement et au grippage diffèrent d’une part par rapport aux tôles nues, d’autre part entre elles. Chaque cas
nécessite une mise a u point des outillages.
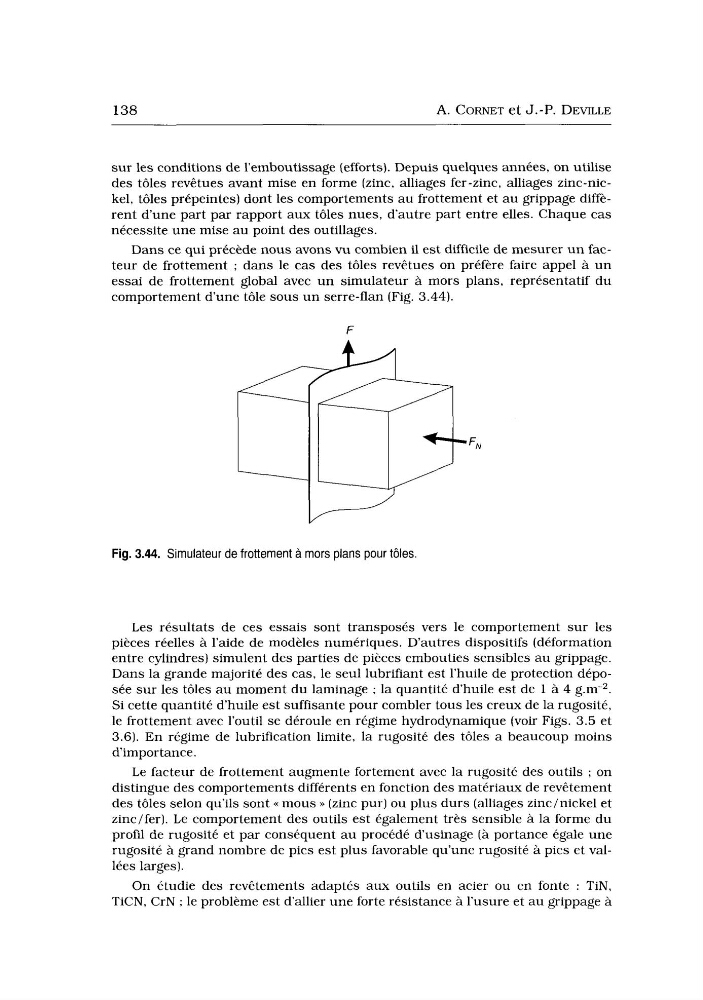
Dans ce qui précède nous avons vu combien il est difficile de mesurer un facteur de frottement ; dans le cas des tôles revêtues on préfère faire appel à u n
essai de frottement global avec u n simulateur à mors plans, représentatif du
comportement d’une tôle sous u n serre-flan (Fig. 3.44).
Fig. 3.44. Simulateur de frottement a mors plans pour tôles.
Les résultats de ces essais sont transposés vers le comportement sur les
pièces réelles à l’aide de modèles numériques. D’autres dispositifs (déformation
entre cylindres) simulent des parties de pièces embouties sensibles a u grippage.
Dans la grande majorité des cas, le seul lubrifiant est l’huile de protection déposée sur les tôles a u moment du laminage ; la quantité d’huile est de 1 à 4 g.m-2.
Si cette quantité d’huile est suffisante pour combler tous les creux de la rugosité,
le frottement avec l’outil se déroule en régime hydrodynamique (voir Figs. 3.5 et
3.6). En régime de lubrification limite, la rugosité des tôles a beaucoup moins
d’importance.
Le facteur de frottement augmente fortement avec la rugosité des outils ; on
distingue des comportements différents en fonction des matériaux de revêtement
des tôles selon qu’ils sont << mous >> (zinc pur) ou plus durs (alliages zinc/nickel et
zinc/fer). Le comportement des outils est également très sensible à la forme du
profil de rugosité et par conséquent a u procédé d‘usinage (à portance égale une
rugosité à grand nombre de pics est plus favorable qu’une rugosité à pics et vallées larges).
On étudie des revêtements adaptés aux outils en acier ou en fonte : TiN,
TiCN, CrN ; le problème est d’allier une forte résistance à l’usure et a u grippage à