

202
LE VERRE
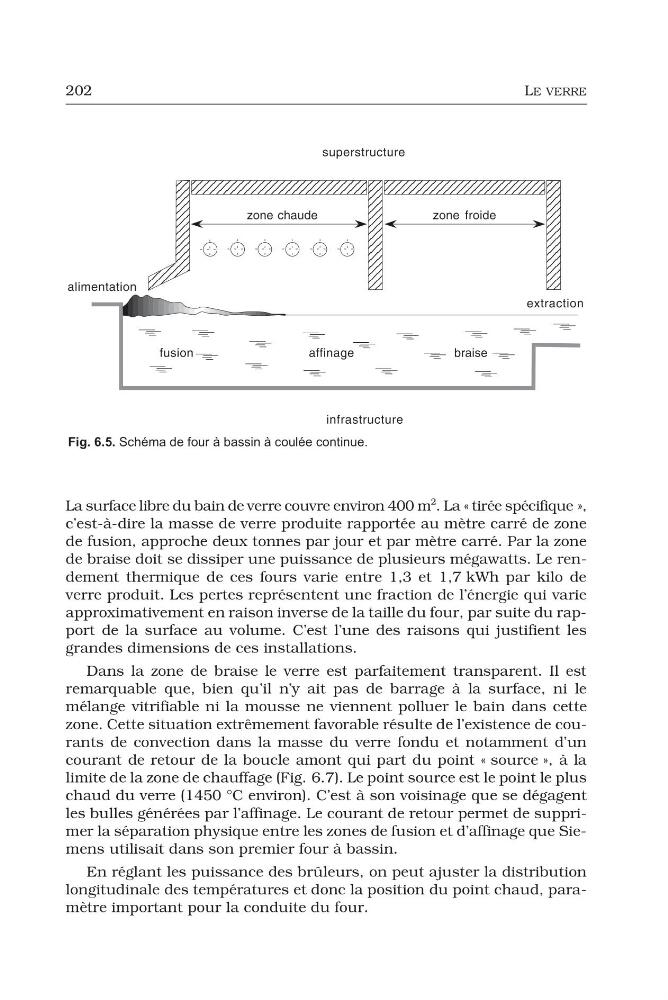
La surface libre du bain de verre couvre environ 400 m
2
. La « tirée spécifique »,
c’est-à-dire la masse de verre produite rapportée au mètre carré de zone
de fusion, approche deux tonnes par jour et par mètre carré. Par la zone
de braise doit se dissiper une puissance de plusieurs mégawatts. Le rendement thermique de ces fours varie entre 1,3 et 1,7 kWh par kilo de
verre produit. Les pertes représentent une fraction de l’énergie qui varie
approximativement en raison inverse de la taille du four, par suite du rapport de la surface au volume. C’est l’une des raisons qui justifient les
grandes dimensions de ces installations.
Dans la zone de braise le verre est parfaitement transparent. Il est
remarquable que, bien qu’il n’y ait pas de barrage à la surface, ni le
mélange vitrifiable ni la mousse ne viennent polluer le bain dans cette
zone. Cette situation extrêmement favorable résulte de l’existence de courants de convection dans la masse du verre fondu et notamment d’un
courant de retour de la boucle amont qui part du point « source », à la
limite de la zone de chauffage (Fig. 6.7). Le point source est le point le plus
chaud du verre (1450 °C environ). C’est à son voisinage que se dégagent
les bulles générées par l’affinage. Le courant de retour permet de supprimer la séparation physique entre les zones de fusion et d’affinage que Siemens utilisait dans son premier four à bassin.
En réglant les puissance des brûleurs, on peut ajuster la distribution
longitudinale des températures et donc la position du point chaud, paramètre important pour la conduite du four.
Fig. 6.5. Schéma de four à bassin à coulée continue.