

324
Analyse et technologie des surfaces
18.7 MÉTHODES DE NETTOYAGE
L’objectif du nettoyage est de préparer une surface «propre». Il est utile de distinguer entre une surface propre mais «naturelle» et une surface dont la composition
chimique et la morphologie correspondent au volume de la pièce. La surface naturelle
correspond à une surface sous atmosphère ambiante. Tous les métaux – à l’exception
justement des métaux nobles – sont couverts d’une couche d’oxyde plus ou moins
épaisse et mouillée par plusieurs couches d’eau. On peut l’appeler parfaitement propre. Pour une surface sale on ajoute des matières organiques de toute provenance.
Une surface propre peut aussi avoir une peau qui est le résultat de sa mise en
forme et qui est formée de trois couches différentes:
• une croûte d’oxyde du forgeage ou du traitement thermique: calamine;
• une zone à forte déformation plastique avec ou sans inclusion en provenance
de l’usinage;
• une faible couche amorphe produite par échauffement et oxydation lors d’un
polissage ou rodage: zone de Beilby.
Il est très difficile, voire impossible, de produire industriellement une surface
qui ne comporte aucune de ces croûtes. Chaque procédé de fabrication produit sa
croûte caractéristique. L’art de l’ingénieur des méthodes consiste à trouver le bon
mariage: l’état de surface qui se prête bien pour le traitement de surface retenu ou le
traitement de surface qui tolère un état de surface donné. Il existe différents types de
contrôle de l’état des surfaces:
• à l’œil nu: si on veut détecter les croûtes, l’examen optique s’exerce sur les pièces à la sortie du nettoyage; on verra les oxydations fines dues à la surchauffe
par leur couleur (bleu pour les aciers, jaune pour les alliages de titane et d’aluminium) et la calamine par sa couleur noire;
i n v e s t i s s e m e n t
c o n s o m
m
a t i o n
v e c t e u r
η M
1 bar
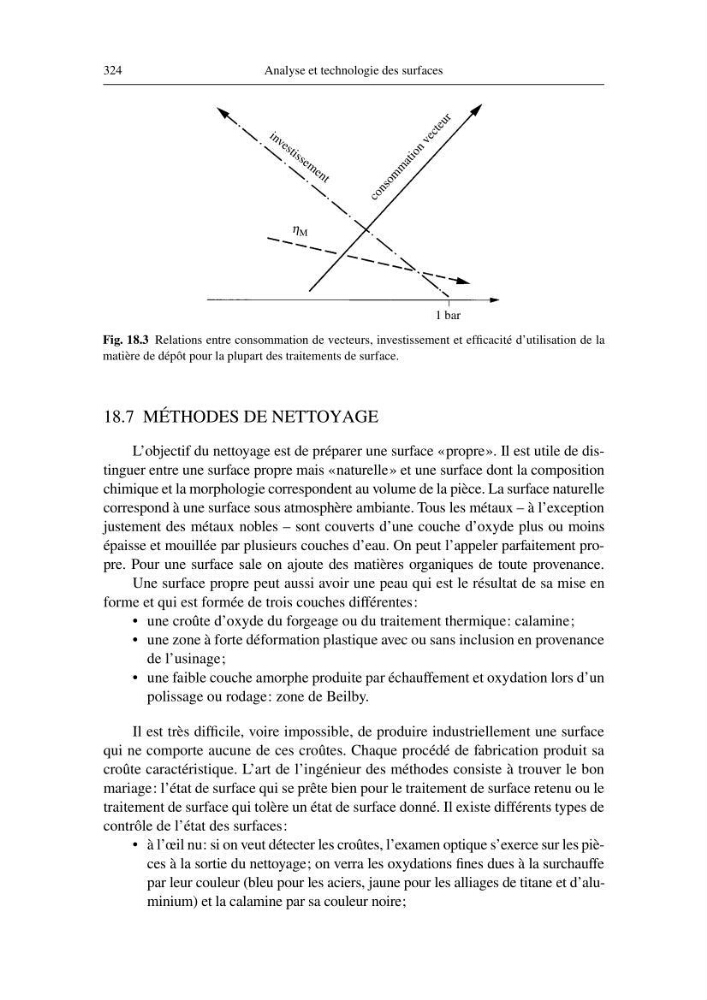
Fig. 18.3 Relations entre consommation de vecteurs, investissement et efficacité d’utilisation de la
matière de dépôt pour la plupart des traitements de surface.