

320
Analyse et technologie des surfaces
18.4.2 Exemples
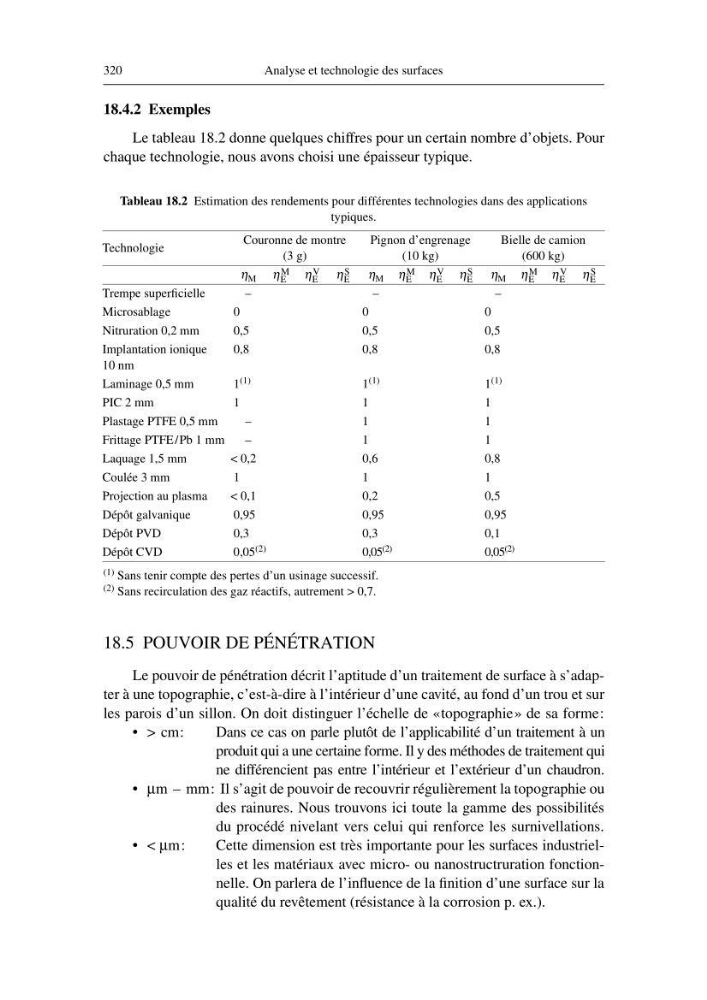
Le tableau 18.2 donne quelques chiffres pour un certain nombre d’objets. Pour
chaque technologie, nous avons choisi une épaisseur typique.
Tableau 18.2 Estimation des rendements pour différentes technologies dans des applications
typiques.
(1) Sans tenir compte des pertes d’un usinage successif.
(2) Sans recirculation des gaz réactifs, autrement > 0,7.
18.5 POUVOIR DE PÉNÉTRATION
Le pouvoir de pénétration décrit l’aptitude d’un traitement de surface à s’adapter à une topographie, c’est-à-dire à l’intérieur d’une cavité, au fond d’un trou et sur
les parois d’un sillon. On doit distinguer l’échelle de «topographie» de sa forme:
• > cm:
Dans ce cas on parle plutôt de l’applicabilité d’un traitement à un
produit qui a une certaine forme. Il y des méthodes de traitement qui
ne différencient pas entre l’intérieur et l’extérieur d’un chaudron.
• µ m – mm: Il s’agit de pouvoir de recouvrir régulièrement la topographie ou
des rainures. Nous trouvons ici toute la gamme des possibilités
du procédé nivelant vers celui qui renforce les surnivellations.
• < µ m:
Cette dimension est très importante pour les surfaces industrielles et les matériaux avec micro- ou nanostructruration fonctionnelle. On parlera de l’influence de la finition d’une surface sur la
qualité du revêtement (résistance à la corrosion p. ex.).
Technologie
Couronne de montre
(3 g)
Pignon d’engrenage
(10 kg)
Bielle de camion
(600 kg)
η M
η M
η M
Trempe superficielle
–
–
–
Microsablage
0
0
0
Nitruration 0,2 mm
0,5
0,5
0,5
Implantation ionique
10 nm
0,8
0,8
0,8
Laminage 0,5 mm
1 (1)
1 (1)
1 (1)
PIC 2 mm
1
1
1
Plastage PTFE 0,5 mm
–
1
1
Frittage PTFE/Pb 1 mm
–
1
1
Laquage 1,5 mm
< 0,2
0,6
0,8
Coulée 3 mm
1
1
1
Projection au plasma
< 0,1
0,2
0,5
Dépôt galvanique
0,95
0,95
0,95
Dépôt PVD
0,3
0,3
0,1
Dépôt CVD
0,05 (2)
0,05 (2)
0,05 (2)
η E
M
η E
V
η E
S
η E
M η E
V
η E
S
η E
M η E
V
η E
S