

Combinaisons de procédés
307
Une protection contre la corrosion si étendue après montage exige la présence
d’un revêtement sacrificiel, traditionnellement 10-20 µ m de zinc appliqués par galvanoplastie.
Les dépôts par galvanoplastie ne sont pas suffisamment étanches. On ajoute
donc un traitement de conversion, la chromatation, pour rendre le dépôt étanche.
Le coefficient de frottement est trop élevé: on ajoute un vernissage en vrac
avec des additifs autolubrifiants tels que CF x .
La suppression de la fragilisation par hydrogène requiert la suppression de bains
acides dans les chaînes de nettoyage et de galvanisation. Le PVD est une alternative.
Pour limiter la consommation du revêtement – et donc son épaisseur – on remplace le zinc par un alliage ZnNi électrodéposé – jusqu’à 2007 (date à laquelle l’utilisation du nickel sera probablement interdite en Europe).
De nombreux efforts de recherche sont en cours pour développer la technologie PVD pour cette application. Malgré le fait qu’elle serait en général inutilisable,
cette technologie paraît la seule en combinaison avec un nouveau traitement de
conversion et un nouveau traitement de lubrification à pouvoir remplir le cahier des
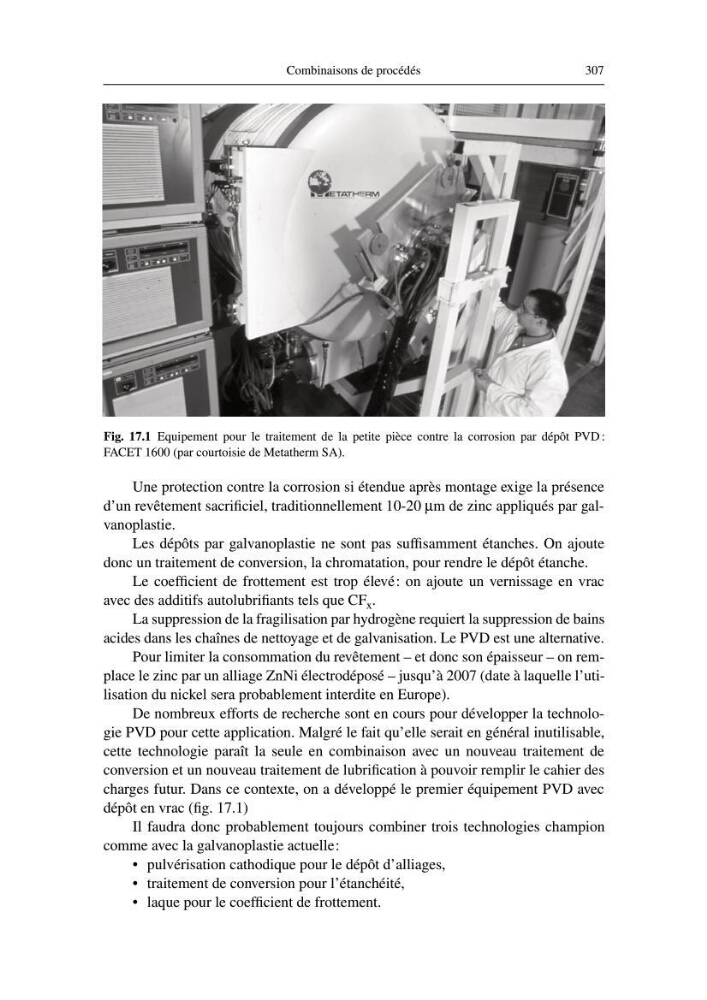
charges futur. Dans ce contexte, on a développé le premier équipement PVD avec
dépôt en vrac (fig. 17.1)
Il faudra donc probablement toujours combiner trois technologies champion
comme avec la galvanoplastie actuelle:
• pulvérisation cathodique pour le dépôt d’alliages,
• traitement de conversion pour l’étanchéité,
• laque pour le coefficient de frottement.
Fig. 17.1 Equipement pour le traitement de la petite pièce contre la corrosion par dépôt PVD :
FACET 1600 (par courtoisie de Metatherm SA).