

202
Analyse et technologie des surfaces
Selon les matériaux mis en œuvre, le frittage sera exécuté sous atmosphère
ambiante, sous vide ou sous une atmosphère contrôlée.
Le frittage en continu est par exemple utilisé pour les coussinets qui sont fabriqués par étampage à partir d’une bande.
La technologie par frittage local par faisceau laser ou électron a été mise au
point pour des composants tels que les segments de piston.
Les meilleurs résultats sont obtenus en combinant le frittage et une haute pression, c’est-à-dire avec le pressage isostatique à chaud.
Il n’y a pas de différence importante entre l’application du PIC pour la fabrication de pièces massives et pour celle des revêtements.
L’objet entier ou les surfaces fonctionnelles seront entourés d’une caisse dont
les dimensions des parois sont calculées en fonction de la densité de remplissage
que l’on peut atteindre, qui elle dépendra de la taille et de la forme de la pièce et des
propriétés rhéologiques de la poudre (taille et forme des grains). La caisse est normalement une pièce en acier inoxydable. La pièce ainsi enveloppée sera soumise à
une pression de plusieurs kbars et des températures pouvant aller jusqu’à 1200 K.
Le procédé sera un cycle de mises et maintiens en température et pression. A la fin
du procédé, la peau en acier est enlevée. Le revêtement peut être usiné par des
méthodes conventionnelles d’usinage avec ou sans arrête définie. Des épargnes peuvent être prévues au départ ou introduites après par usinage.
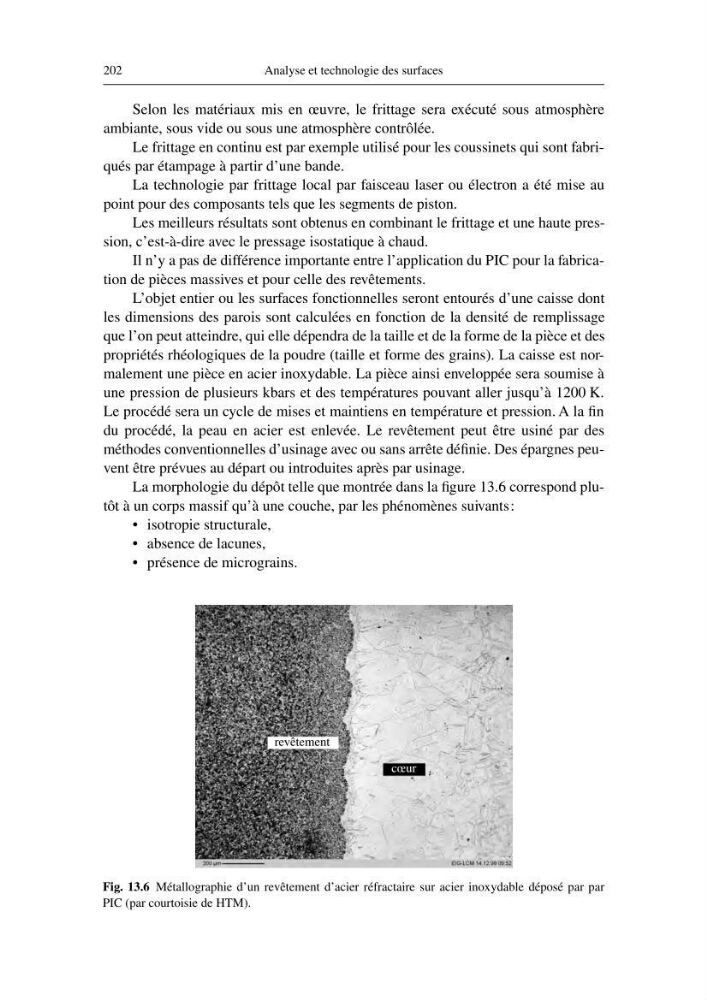
La morphologie du dépôt telle que montrée dans la figure 13.6 correspond plutôt à un corps massif qu’à une couche, par les phénomènes suivants:
• isotropie structurale,
• absence de lacunes,
• présence de micrograins.
revêtement
cœur
Fig. 13.6 Métallographie d’un revêtement d’acier réfractaire sur acier inoxydable déposé par par
PIC (par courtoisie de HTM).